
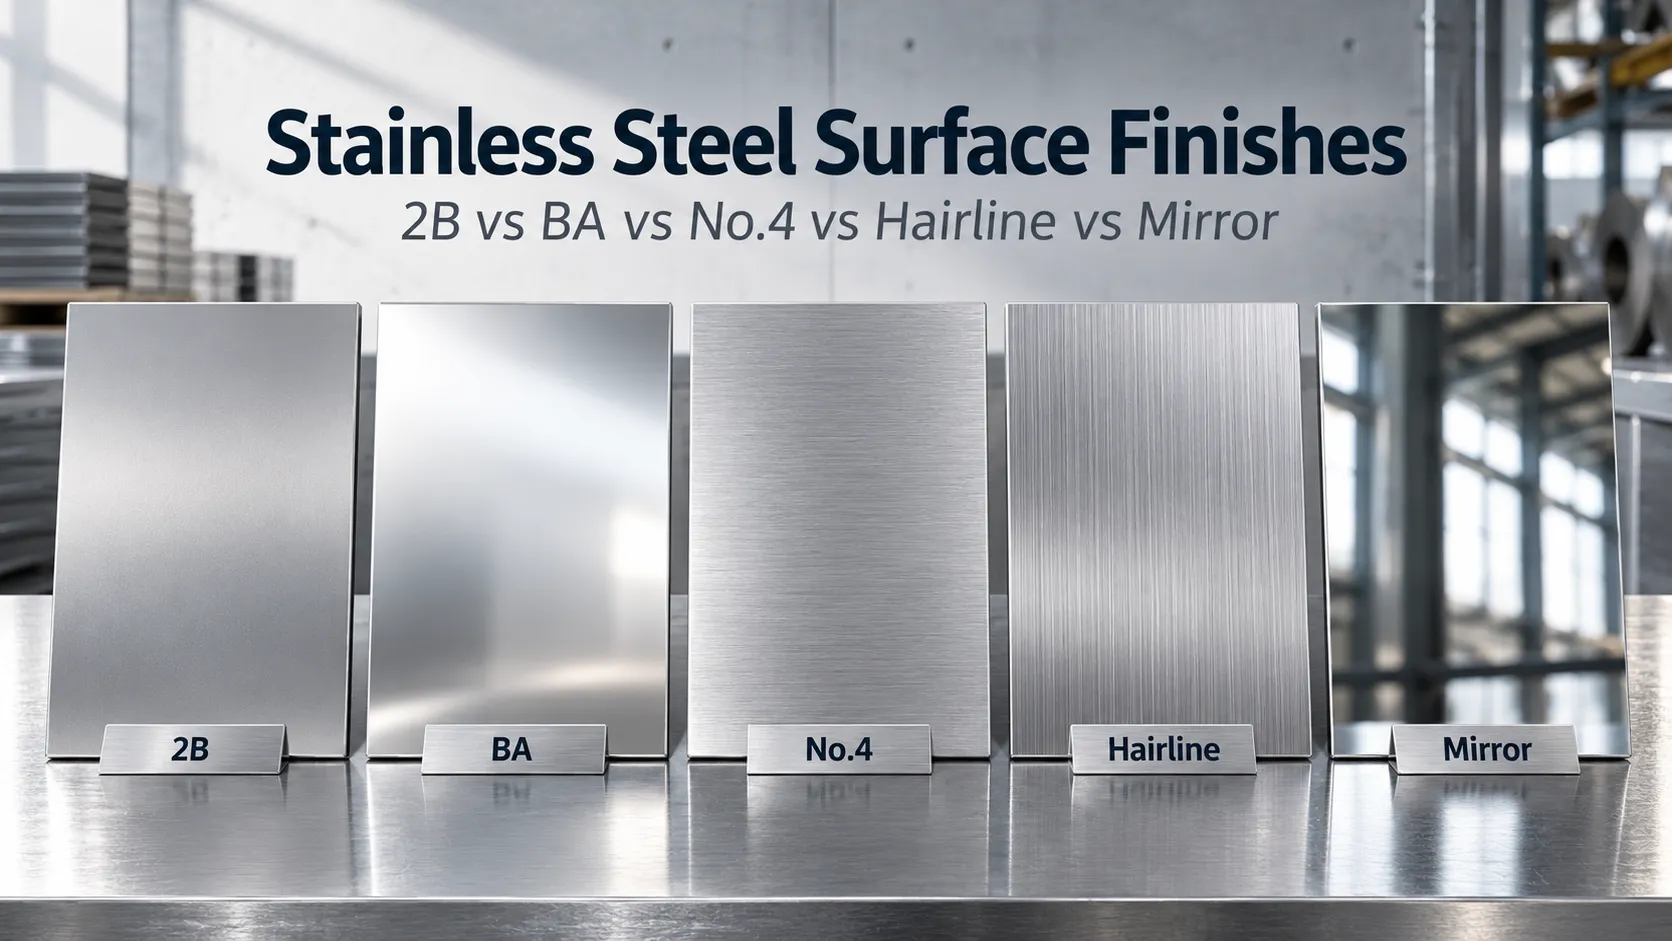
Das Richtige wählen Oberfläche aus Edelstahl ist ebenso wichtig wie die Auswahl der richtigen Edelstahlsorte. Zwei Bleche aus demselben Edelstahl 304 können ein völlig unterschiedliches Aussehen, unterschiedliche Herstellungsanforderungen, Oberflächenrauheit, Wartungsanforderungen und Preise aufweisen.
Die fünf am häufigsten diskutierten Edelstahloberflächen sind 2B, BA (Bright Annealed), Nr. 4, Hairline (HL) und Mirror (Nr. 8 oder kommerziell 8K).
Jedes dient einem anderen Zweck:
- 2B: Eine glatte, walzblanke Oberfläche mit geringem Glanz, die üblicherweise für allgemeine Fertigungs- und Industrieprodukte verwendet wird.
- BA: Ein helles, reflektierendes Fräsfinish, das durch Blankglühen erzeugt wird.
- Nr.4: Ein gerichtetes Satin-Finish, das für Küchengeräte, Arbeitsplatten und Innenverkleidungen beliebt ist.
- Haaransatz (HL): Eine feine, durchgehend gebürstete Oberfläche, die häufig in architektonischen und dekorativen Anwendungen verwendet wird.
- Spiegel / Nr.8: Eine hochreflektierende, mechanisch polierte Oberfläche, die für dekorative Paneele und architektonische Elemente verwendet wird.
Für Käufer, die Edelstahlbleche oder -bänder beziehen, geht die korrekte Spezifikation über die Bezeichnung des Finishs hinaus. Möglicherweise sind Oberflächenrauheit, Bürstrichtung, Schutzfilm, bearbeitete Seite, Materialqualität und ein genehmigtes Referenzmuster erforderlich.
Dieser Leitfaden vergleicht die fünf Ausführungen, erläutert ihre Herstellung und zeigt, wie sie für den internationalen Einkauf spezifiziert und geprüft werden.
Edelstahloberflächen im Überblick
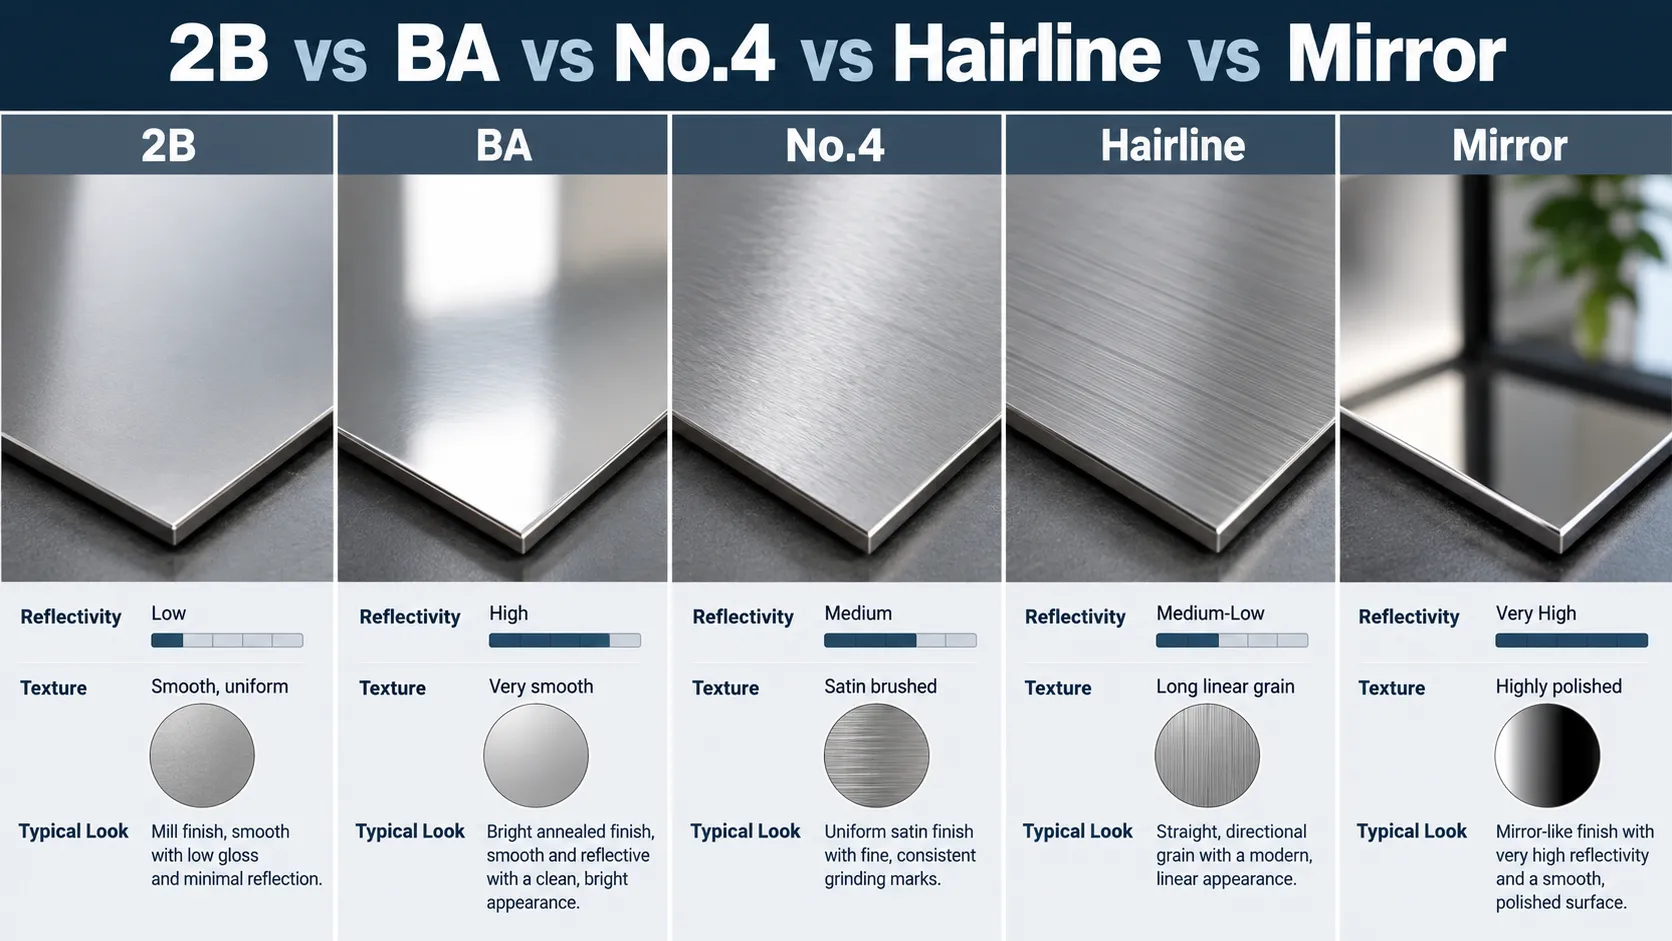
Der folgende Vergleich bietet eine schnelle Orientierung für die Auswahl von Edelstahloberflächen.
| Beenden | Fertigungsmethode | Aussehen | Reflexionsvermögen | Typische Anwendungen |
|---|---|---|---|---|
| 2B | Kaltwalzen, Glühen, Entzundern und Dressieren | Glatt, glanzarm | Niedrig bis mäßig | Allgemeine Fertigung, Ausrüstung, Blech |
| BA / 2R | Kaltwalzen und Blankglühen | Glatt, hell und reflektierend | Hoch | Haushaltsgeräte, Dekorplatten, Präzisionskomponenten |
| Nr.4 | Mechanisches Schleifen und Polieren | Richtungsabhängige Satinmaserung | Mäßig | Küchen, Arbeitsplatten, Geräte, Innenräume |
| Haaransatz / HL | Kontrolliertes gerichtetes Bürsten oder Polieren | Feine, lange lineare Maserung | Variabel, normalerweise moderat | Aufzüge, Wandpaneele, dekorative Verkleidungen |
| Spiegel / Nr.8 | Progressives Feinpolieren und Polieren | Stark reflektierend, spiegelartig | Sehr hoch | Dekorative Paneele, architektonische Merkmale |
Diese Beschreibungen stellen typische kommerzielle Erscheinungen dar.
Das endgültige Finish kann je nach Stahlsorte, Walzbedingungen, Schleifmaterial, Polierverfahren und Lieferant variieren.
Wichtig: 2B und BA sind etablierte Mill-Finish-Bezeichnungen. Nr. 4 und Nr. 8 sind in den ASTM-Spezifikationen anerkannte Oberflächenbezeichnungen, während „Hairline“ häufig als kommerzielle Beschreibung verwendet wird und häufig eine zusätzliche Vereinbarung über das genaue Erscheinungsbild erfordert.
Was ist eine Edelstahloberflächenveredelung?
Die Oberflächenbeschaffenheit von Edelstahl beschreibt den Zustand der Metalloberfläche nach dem Walzen, Glühen, Entzundern, Schleifen, Bürsten, Polieren oder anderen Endbearbeitungsvorgängen.
Es beeinflusst das Aussehen und bestimmte funktionelle Eigenschaften des Endprodukts.
Dazu können gehören:
- Oberflächenrauheit
- Reflexionsvermögen
- Visuelle Textur
- Reinigbarkeit
- Aussehen nach dem Kratzen
- Eignung zur Weiterverarbeitung
- Korrosionsverhalten unter bestimmten Bedingungen
Die Oberflächenbeschaffenheit sollte nicht mit der Edelstahlsorte verwechselt werden.
Beispielsweise beschreibt Edelstahl 304 eine chemische Zusammensetzung und die damit verbundenen Materialanforderungen.
Ein 2B-Finish beschreibt einen bestimmten Oberflächenherstellungsweg.
Die gleiche Edelstahlsorte kann in verschiedenen Ausführungen geliefert werden.
Edelstahlsorte vs. Oberflächenbeschaffenheit
| Spezifikation | Was es bestimmt | Beispiel |
|---|---|---|
| Grad | Chemische Zusammensetzung und Materialeigenschaften | 304 / S30400 |
| Produktform | Physisches Produkt geliefert | Blech / Spule / Platte / Streifen |
| Oberflächenbeschaffung | Oberflächenbearbeitung und Optik | 2B / BA / Nr.4 |
| Oberflächenrauheit | Gemessenes Oberflächenprofil | Ra ≤ 0,5 μm, falls angegeben |
| Abmessungen | Dicke, Breite, Länge | 1,0 × 1219 × 2438 mm |
| Oberflächenschutz | Schutz bei Transport und Fertigung | PE-Schutzfolie |
Bei internationalen Beschaffungen sollten diese als separate Spezifikationspositionen behandelt werden.
Eine Anfrage nach „Edelstahlblech 304“ allein definiert nicht vollständig den Oberflächenzustand des gekauften Materials.
Was ist 2B-Edelstahl-Finish?
2B ist eine der gebräuchlichsten kaltgewalzten Edelstahloberflächen.
Es wird häufig als Allzweck-Finish und als Ausgangsfläche für weitere Bearbeitungen oder Polierarbeiten verwendet.
Wie wird 2B Finish hergestellt?
Ein typischer Produktionsweg umfasst:
- Kaltwalzen
- Glühen
- Entzunderung, üblicherweise durch Beizen
- Leichtes Endwalzen, auch Dressieren genannt
Das Skin-Passing verbessert den Oberflächenzustand und hilft bei der Kontrolle der Ebenheit.
Das Ergebnis ist eine relativ glatte, gleichmäßige Oberfläche mit einer weichen metallischen Optik.
2B wird allgemein als identifiziert 2B gemäß EN 10088-2 und ASTM A480.
Wie sieht 2B-Edelstahl aus?
Ein typisches 2B-Blatt hat:
- Ein einheitliches silbergraues Aussehen
- Niedriges bis mäßiges Reflexionsvermögen
- Eine glatte Oberfläche ohne gezielte Zierbürsten
- Ein relativ gleichmäßiges Mühlenfinish
Normalerweise ist es nicht beabsichtigt, klare, spiegelartige Reflexionen zu erzeugen.
Die tatsächliche Helligkeit kann jedoch je nach Walzwerk, Stahlsorte und Walzverfahren unterschiedlich sein.
Vorteile von 2B Finish
2B bietet eine praktische Kombination aus Oberflächenqualität, Verfügbarkeit und Verarbeitungsflexibilität.
Es wird üblicherweise ausgewählt, wann der Edelstahl sein wird:
- Geschnitten oder geformt
- In Bauteile eingeschweißt
- Wird als Industrieblech verwendet
- Weiter poliert oder gebürstet
- Wird dort eingesetzt, wo eine dekorative Oberfläche nicht unbedingt erforderlich ist
Da es sich um ein standardmäßiges Fräsfinish handelt, kann 2B unnötige Finishing-Kosten bei Anwendungen reduzieren, die kein besonderes optisches Erscheinungsbild erfordern.
Typische 2B-Anwendungen
2B-Edelstahl wird häufig verwendet in:
- Industriegehäuse
- Blechbearbeitung
- Allgemeine Ausrüstungsherstellung
- Tanks und vorgefertigte Baugruppen
- Komponenten für gewerbliche Geräte
- Weiterverarbeitung zu polierten Blechprodukten
Informationen zu gängigen Materialqualitäten und verfügbaren Oberflächenoptionen finden Sie in unserem 304 Edelstahlblech Produktseite.
Wann sollten Sie sich für 2B entscheiden?
Wählen Sie 2B, wenn Oberflächengleichmäßigkeit, allgemeine Fertigungsleistung und Kosteneffizienz wichtiger sind als dekoratives Reflexionsvermögen.
Dies ist oft der praktischste Ausgangspunkt für eine Komponente, die weiteren Fertigungsschritten unterzogen wird.
Was ist ein BA-Edelstahlfinish (Bright Annealed)?
BA steht für Bright Annealed.
Es handelt sich um eine glatte, stark reflektierende Walzoberfläche, die durch die Steuerung der Glühatmosphäre zur Minimierung der Oberflächenoxidation erzeugt wird.
Gemäß EN 10088-2 wird üblicherweise blankgeglühter kaltgewalzter Edelstahl bezeichnet 2R.
Wie wird BA-Edelstahl hergestellt?
Beim Blankglühen wird Edelstahl unter kontrollierter Schutzatmosphäre erhitzt.
Ziel ist es, die Oxidation zu vermeiden, die sonst beim konventionellen Glühen an Luft auftreten würde.
Dadurch behält das Material eine saubere, glänzende Oberfläche, ohne dass die gleiche Entzunderungsmethode nach dem Glühen erforderlich ist, die normalerweise für 2B verwendet wird.
Das endgültige Erscheinungsbild wird durch die ursprüngliche kaltgewalzte Oberfläche und die Produktionsbedingungen beeinflusst.
BA und 2B sollten daher als unterschiedliche Zielrouten verstanden werden und nicht, dass BA lediglich eine ausgefeilte Version von 2B ist.
Wie sieht ein BA-Finish aus?
BA-Edelstahl hat im Allgemeinen:
- Eine glatte, helle Oberfläche
- Stärkere Reflexion als typische 2B
- Wenig oder kein absichtliches Schleifkorn
- Ein sauberes metallisches Erscheinungsbild
- Hohe optische Einheitlichkeit bei ordnungsgemäßer Herstellung
Einige BA-Produkte können ein stark reflektierendes, spiegelähnliches Aussehen haben.
Eine BA-Bezeichnung garantiert jedoch nicht automatisch die gleiche Bildklarheit wie ein mechanisch poliertes Hochglanzfinish Nr. 8.
Vorteile von BA Finish
BA ist dort nützlich, wo Helligkeit und Glätte wichtig sind, ein umfangreiches mechanisches Polieren jedoch möglicherweise nicht erforderlich ist.
Zu den allgemeinen Vorteilen gehören:
- Hohes Reflexionsvermögen
- Glatte Oberfläche
- Gute Eignung für bestimmte Umformvorgänge
- Attraktive Optik für sichtbare Bauteile
- Verfügbarkeit in Blech- und Coilprodukten
Typische BA-Anwendungen
BA-Edelstahl kann verwendet werden für:
- Haushaltsgeräte
- Dekorative Paneele
- Präzisionsteile aus Blech
- Bestimmte Küchenkomponenten
- Elektro- und Industriegehäuse
- Produkte, die ein glänzendes metallisches Aussehen erfordern
BA vs. 2B Edelstahl
| Eigentum | 2B | BA / 2R |
|---|---|---|
| Glühroute | Geglüht und entzundert | Blankgeglüht in kontrollierter Atmosphäre |
| Aussehen | Glatt, glanzarm | Hell und reflektierend |
| Typisches Reflexionsvermögen | Untere | Höher |
| Bewusstes Bürsten | NEIN | NEIN |
| Weiteres Polieren | Möglich | Möglich |
| Allgemeiner Gebrauch | Allgemeine Fertigung | Haushaltsgeräte und helle Blechprodukte |
| Relative Kosten | Oft sparsam | Hängt von Sorte, Mühle und Verfügbarkeit ab |
Wählen Sie BA, wenn eine helle Mühlenoberfläche erforderlich ist. Wählen Sie 2B, wenn eine herkömmliche Allzweckoberfläche ausreicht.
Wie werden Edelstahloberflächen hergestellt?
Die Veredelung von Edelstahl ist kein einzelner Produktionsprozess.
Durch unterschiedliche Herstellungswege werden unterschiedliche Oberflächen erzeugt.
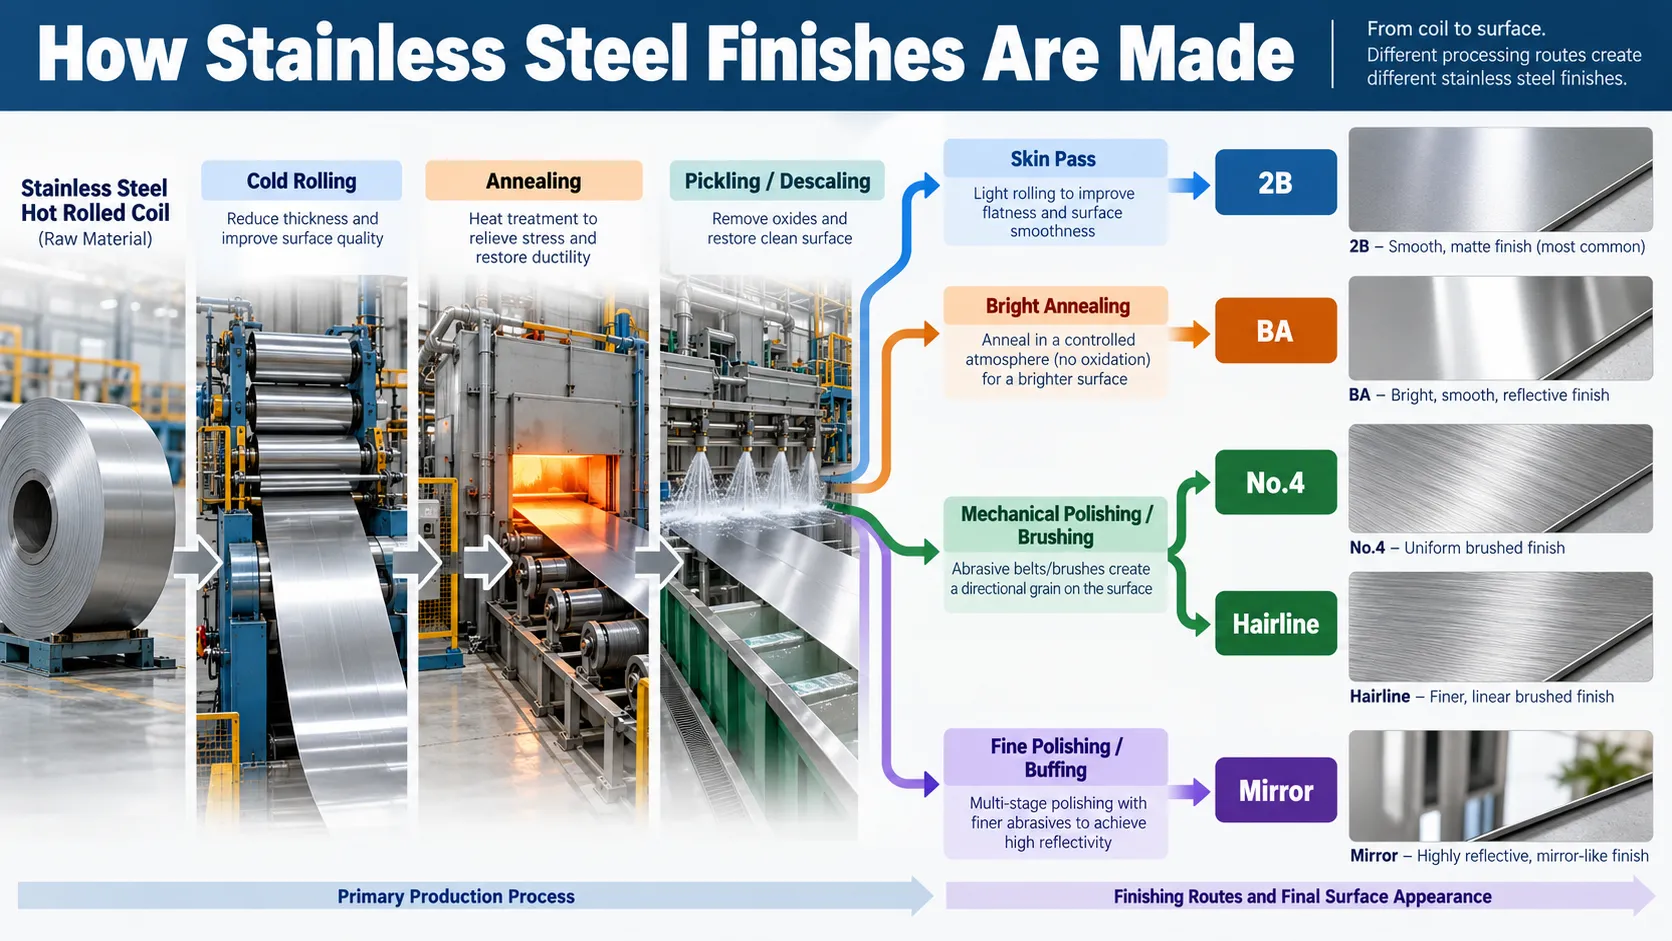
Vereinfachte Herstellungsdarstellung. Bei der BA-Produktion wird eine kontrollierte Blankglühroute verwendet, anstatt unbedingt der herkömmlichen Beizroute zu folgen, die für 2B verwendet wird. Die mechanische Endbearbeitung kann mit geeignetem, walzblank bearbeitetem Material beginnen.
Mühlenfinish
Walzoberflächen werden im Rahmen des Walz- und Wärmebehandlungsprozesses von Edelstahl hergestellt.
Beispiele hierfür sind:
- Nr.1/1D
- 2D
- 2B
- BA / 2R
Das Finish ist eng mit dem Herstellungsweg verbunden.
Mechanische Endbearbeitung
Bei der mechanischen Veredelung werden abrasive Verfahren eingesetzt, um das gewünschte Oberflächenbild zu erzeugen.
Beispiele hierfür sind:
- Schleifen
- Bürsten
- Satinpolieren
- Feinpolieren
- Polieren
Diese Prozesse können auf geeignete fertig bearbeitete Bleche, Spulen oder gefertigte Komponenten angewendet werden.
Dekorative Oberflächenbearbeitung
Zu den zusätzlichen dekorativen Behandlungen können gehören:
- Veredelung des Haaransatzes
- Spiegelpolieren
- Prägung
- Musterrollen
- Radierung
- Färbung
- Dekorative Oberflächenbeschichtung
Als Grundmaterial für bestimmte farbige Architekturprodukte kann beispielsweise gebürsteter oder hochglanzpolierter Edelstahl verwendet werden.
Unser farbiges Edelstahlblech Das Sortiment umfasst dekorative Edelstahloberflächen für Architektur- und Innenanwendungen.
Was ist die Edelstahloberfläche Nr. 4?
Nr. 4 ist eine mechanisch bearbeitete Edelstahloberfläche mit gerichteter Satinoptik.
Es ist eine der bekanntesten Oberflächen in Großküchen, im Gerätebau und in architektonischen Innenräumen.
Wie wird No.4 Finish hergestellt?
Eine geeignete Edelstahloberfläche wird mit Schleifbändern oder anderen geeigneten Poliergeräten mechanisch bearbeitet.
Durch den Prozess entstehen feine Richtungsmarkierungen.
Das Aussehen hängt ab von:
- Schleifsorte
- Gerätekonfiguration
- Zustand des Riemens
- Verarbeitungsdruck
- Vorschubgeschwindigkeit
- Anzahl der Polierdurchgänge
- Endgültige Endbearbeitungsmethode
Ein Finish Nr. 4 wird oft als gebürsteter oder satinierter Edelstahl beschrieben.
Begriffe wie „satiniert“ und „gebürstet“ definieren jedoch nicht vollständig das endgültige Erscheinungsbild.
Wie sieht Edelstahl Nr. 4 aus?
Typische Merkmale sind:
- Feine gerichtete Polierspuren
- Ein relativ gleichmäßiges Satin-Erscheinungsbild
- Mäßiges Reflexionsvermögen
- Weniger offensichtliche Reflexionen als BA oder Mirror
- Sichtbare Textur bei genauer Betrachtung
Nr. 4 kann je nach Veredelungsverfahren von relativ fein und dezent bis hin zu deutlicher gebürstet reichen.
Vorteile von No.4 Finish
Nr. 4 ist ein beliebter Kompromiss zwischen dekorativem Aussehen und praktischer Wartung.
Dadurch können bestimmte kleinere Oberflächenmarkierungen optisch weniger auffällig sein als auf einer stark reflektierenden Spiegeloberfläche.
Es ist auch Verarbeitern und Endbearbeitern vertraut und ermöglicht unter bestimmten Umständen eine lokale Wiederherstellung oder Beimischung.
Allerdings muss die reparierte Stelle sorgfältig an die ursprüngliche Maserung und Optik angepasst werden.
Typische Nr. 4-Anwendungen
Nr. 4 wird üblicherweise ausgewählt für:
- Arbeitsplatten für gewerbliche Küchen
- Spülbecken aus Edelstahl
- Gastronomiegeräte
- Geräteschränke
- Architektonischer Zierrat
- Innenwandschutz
- Aufzugskomponenten
- Allgemeine dekorative Fertigung
Ist Edelstahl Nr. 4 lebensmittelecht?
Nr. 4 ist eine Oberflächenbeschaffenheitsbezeichnung, keine Zertifizierung für den Lebensmittelkontakt.
Ob ein Edelstahlprodukt für die Lebensmittelverarbeitung geeignet ist, hängt von der Materialqualität, dem gemessenen Oberflächenzustand, der Fertigungsqualität, der Reinigungsfähigkeit, dem Gerätedesign und den geltenden Hygieneanforderungen ab.
Eine Oberfläche Nr. 4 kann für viele Anwendungen geeignet sein, aber kritische Hygienegeräte erfordern möglicherweise eine speziell definierte Oberflächenrauheit und ein Endbearbeitungsverfahren.
Was ist Hairline (HL) Edelstahl-Finish?
Haaransatz, üblicherweise abgekürzt HList eine dekorative Edelstahloberfläche, die durch feine, kontinuierliche, gerichtete lineare Markierungen gekennzeichnet ist.
Besonders beliebt ist es in der Architektur- und Innenarchitektur.
Wie entsteht ein Hairline-Finish?
Bei der Haarlinienbearbeitung wird in der Regel kontrolliertes Bürsten oder Schleifschleifen eingesetzt, um eine konsistente lineare Maserung zu erzeugen.
Der genaue Ablauf variiert je nach Anbieter.
Einige Produkte haben sehr feine, subtile Linien.
Andere haben ausgeprägtere Richtungsmuster.
Im Gegensatz zu einer allgemein quantifizierten Materialeigenschaft definiert der kommerzielle Begriff „Haarlinie“ keine feste Oberflächentextur oder einen festen Ra-Wert.
Bei dekorativen Projekten sollten Käufer ein tatsächliches Oberflächenmuster genehmigen.
Wie sieht Hairline-Edelstahl aus?
Typische Merkmale sind:
- Lange und durchgehende Richtungsmaserung
- Feine lineare Textur
- Satinierte oder sanft reflektierende Optik
- Eine durchgängige architektonische Wirkung
- Eine klar erkennbare Polierrichtung
Die Richtung des Musters wird wichtig, wenn mehrere Paneele zusammen verlegt werden.
Typische Haaransatzanwendungen
Hairline-Edelstahl wird häufig verwendet für:
- Aufzugswandpaneele
- Hebetüren
- Innenwandverkleidung
- Eingangstafeln für Gebäude
- Dekorative Säulen
- Innenräume für den Einzelhandel
- Architektonische Trennwände
- Möbel- und Zierverkleidungen
Warum ist die Richtung des Haaransatzes wichtig?
Stellen Sie sich mehrere nebeneinander installierte Hairline-Edelstahlpaneele vor.
Wenn die Maserung bei den meisten Paneelen vertikal, bei einem jedoch horizontal verläuft, kann der Unterschied bei Beleuchtung optisch deutlich werden.
Selbst wenn die Platten aus derselben Stahlsorte bestehen, kann eine uneinheitliche Verarbeitungsrichtung zu einem unzumutbaren Erscheinungsbild führen.
Geben Sie bei großen Architekturaufträgen immer die gewünschte Faserrichtung an.
Beispiele hierfür sind:
- Maserung parallel zur Blattlänge
- Maserung parallel zur Blattbreite
- Vertikale Maserung nach der Installation
- Horizontale Maserung nach dem Einbau
Wenn mehrere Paneele optisch übereinstimmen müssen, liefern Sie ein genehmigtes Referenzmuster und eine Paneel-Installationszeichnung.
Nr. 4 vs. Hairline-Edelstahl: Was ist der Unterschied?
Nr. 4 und Haarlinie werden manchmal verwechselt, da es sich bei beiden um gerichtete, mechanisch bearbeitete Oberflächen handelt.
Der Hauptunterschied ist normalerweise die beabsichtigte visuelle Textur.
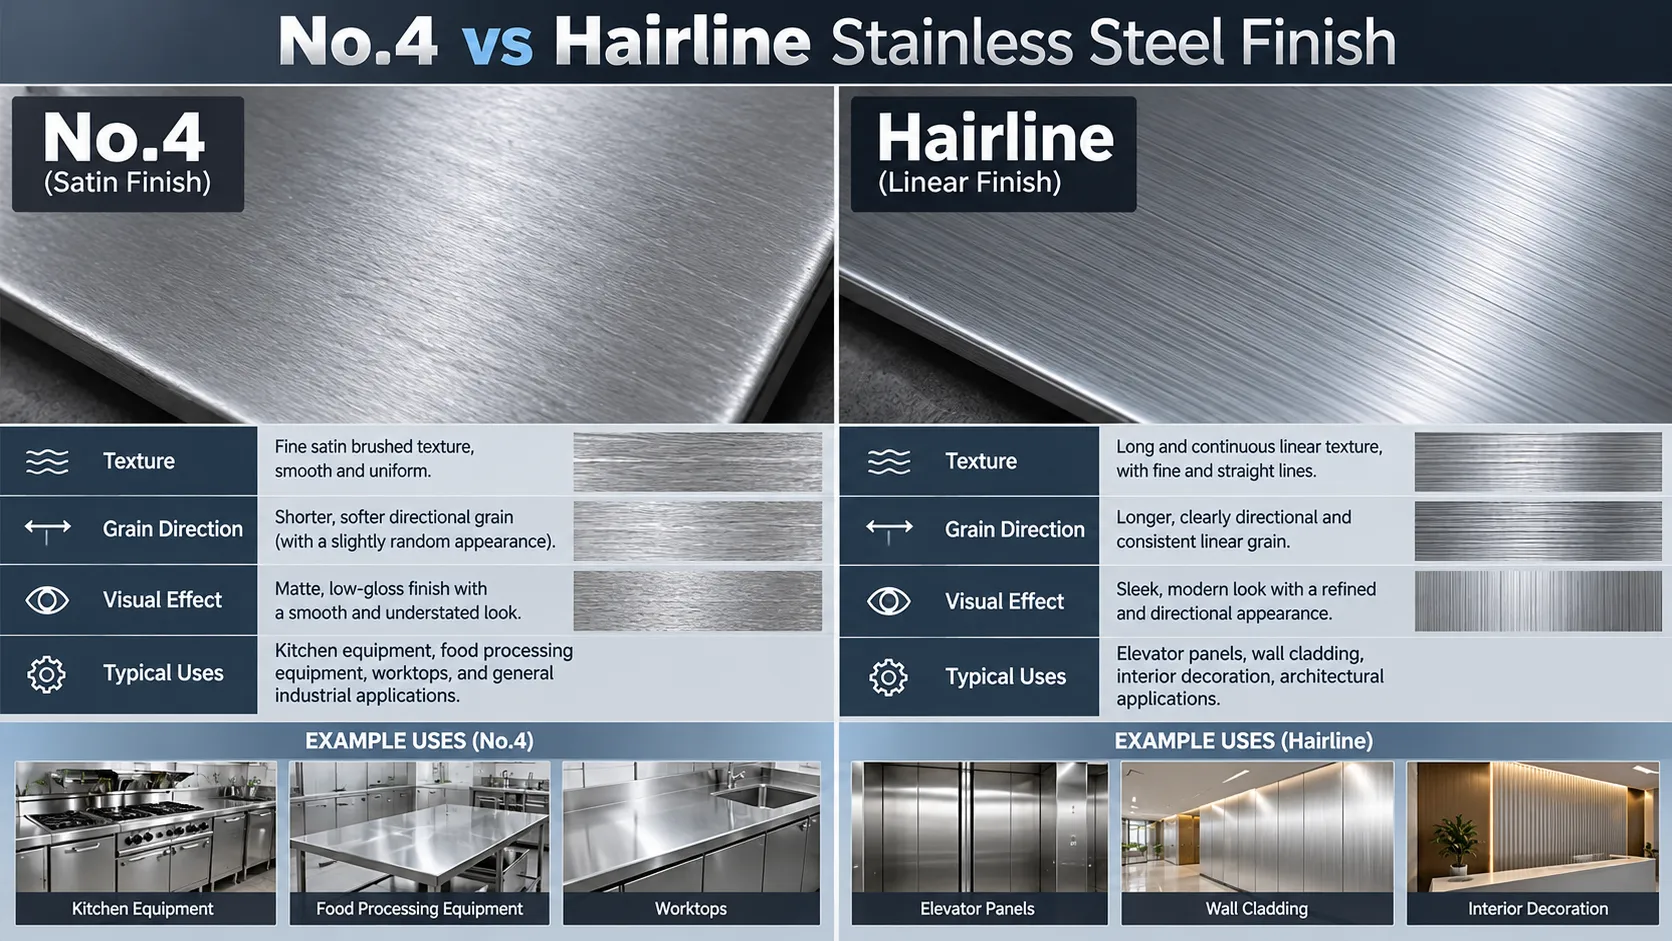
| Besonderheit | Nr.4 | Haaransatz |
|---|---|---|
| Typisches Aussehen | Satin gebürstet | Fein linear gebürstet |
| Kornmuster | Richtungspolierspuren | Lange, optisch durchgehende Linien |
| Reflexionsvermögen | Mäßig | Variable |
| Typische Anwendungen | Küchen und Geräte | Aufzüge und Architekturpaneele |
| Kornanpassung | Wichtig für sichtbare Flächen | Besonders wichtig |
| Finish-Konsistenz | Erfordert Verarbeitungskontrolle | Erfordert häufig ein genehmigtes Referenzmuster |
| Hauptpriorität | Praktische Satin-Optik | Dekorative lineare Optik |
Diese Unterschiede beschreiben eher gängige kommerzielle Produkte als eine absolute technische Grenze.
Ein fein produziertes No.4-Finish und ein handelsübliches Hairline-Finish können ähnlich aussehen.
Was ist besser für Küchengeräte?
No.4 wird häufig gewählt, da sein satiniertes Aussehen für viele gewerbliche Küchenanwendungen bekannt und praktisch ist.
Allerdings können gemessene Rauheit, Reinigungsanforderungen und Lebensmittelkontaktvorschriften wichtiger sein als das Aussehen.
Was ist besser für Aufzugspanels?
Hairline wird häufig für Aufzüge und architektonische Innenräume ausgewählt, da seine lange, lineare Maserung für ein raffiniertes, einheitliches Erscheinungsbild sorgt.
Nr. 4 kann ebenfalls verwendet werden.
Die endgültige Entscheidung ist oft eher architektonischer Natur als ein grundlegender Unterschied zwischen Material und Leistung.
Was ist hochglanzpolierter Edelstahl?
Hochglanzpolierter Edelstahl wird mechanisch poliert, um eine stark reflektierende Oberfläche mit einem hohen Maß an Bildklarheit zu erzeugen.
Es wird häufig damit in Verbindung gebracht Nr.8 in der ASTM-Terminologie und 2P Hochglanzpolierte Oberflächen gemäß EN-Terminologie.
In internationalen kommerziellen Zitaten ist der Begriff 8K wird auch häufig verwendet.
Allerdings definiert kommerzielles 8K nicht unbedingt eine weltweit einheitliche Anforderung an die Oberflächenqualität.
Wie wird Spiegelglanz hergestellt?
Das Hochglanzpolieren umfasst typischerweise mehrere Stufen der zunehmend feineren Oberflächenvorbereitung.
Abhängig von der ursprünglichen Oberfläche können dies sein:
- Oberflächenvorbereitung
- Schleifen oder Vorpolieren
- Feines Schleifpolieren
- Polieren
- Reinigung
- Abschließende Sichtprüfung
Jede Stufe reduziert sichtbare Oberflächenfehler und verbessert das Reflexionsvermögen.
Wie sieht Spiegel-Edelstahl aus?
Eine hochwertige Spiegeloberfläche sollte klare Reflexionen mit minimaler sichtbarer Verzerrung erzeugen.
Die tatsächliche Bildqualität hängt jedoch ab von:
- Grundmaterialqualität
- Ebenheit
- Oberflächenfehler
- Poliervorgang
- Restwelligkeit
- Reinigung
- Handhabung und Verpackung
Selbst eine hochglanzpolierte Oberfläche kann Verformungen aufweisen, wenn das darunterliegende Blech nicht ausreichend eben ist.
Nr. 8 vs. 8K Edelstahl
Nr. 8 ist eine in der ASTM-Terminologie anerkannte Beschreibung der hochglanzpolierten Oberfläche.
8K ist eine weit verbreitete kommerzielle Bezeichnung.
Wenn eine Bestellung eine bestimmte Reflexionsqualität erfordert, empfiehlt es sich, Folgendes anzugeben:
- Bezeichnung der Spiegeloberfläche
- Referenzmuster
- Anforderungen an das Reflexionsvermögen oder die Bildklarheit, falls relevant
- Zulässige Oberflächenfehler
- Schutzfolie
- Inspektionsbedingungen
BA vs. Spiegeledelstahl
Diese Oberflächen können auf den ersten Blick ähnlich erscheinen.
Sie werden jedoch unterschiedlich hergestellt.
| Eigentum | BA / 2R | Spiegel / Nr.8 |
|---|---|---|
| Hauptproduktionsroute | Blankglühen | Feinmechanisches Polieren |
| Reflexionsvermögen | Hoch | Sehr hoch |
| Bildklarheit | Kann hoch sein | Soll sehr hoch sein |
| Abrasives Polieren erforderlich | Nicht inhärent für BA | Ja |
| Oberflächenqualität | Mühlengesteuert | Polier- und substratabhängig |
| Allgemeiner Gebrauch | Haushaltsgeräte und helles Blech | Dekorative und architektonische Paneele |
Wenn das endgültige Design von klaren Reflexionen abhängt, sollte eine herkömmliche BA-Bezeichnung nicht automatisch durch ein zugelassenes hochglanzpoliertes Produkt ersetzt werden.
Typische Hochglanzanwendungen
Spiegeledelstahl wird häufig verwendet in:
- Luxuriöse Innenverkleidungen
- Dekorative Decken
- Architektonische Besonderheiten der Wände
- Aufzugsinnenräume
- Einzelhandelsdisplays
- Dekorative Säulen
- Designmerkmale mit hohem Reflexionsvermögen
Oberflächenrauheit (Ra) von Edelstahl erklärt
Die Oberflächenrauheit ist einer der wichtigsten technischen Aspekte bei der Spezifikation von Edelstahloberflächen.
Ra bedeutet arithmetisches Mittel der Rauheit.
Sie beschreibt die durchschnittliche absolute Abweichung eines gemessenen Oberflächenprofils von seiner Mittellinie über die ausgewertete Länge.
Ra wird üblicherweise in Mikrometern (μm) ausgedrückt.
Zum Beispiel:
Ra ≤ 0,5 μm
bedeutet, dass die gemessene Rauheit den angegebenen Grenzwert nicht überschreiten darf, wenn sie gemäß der vereinbarten Messmethode und den vereinbarten Messbedingungen bewertet wird.
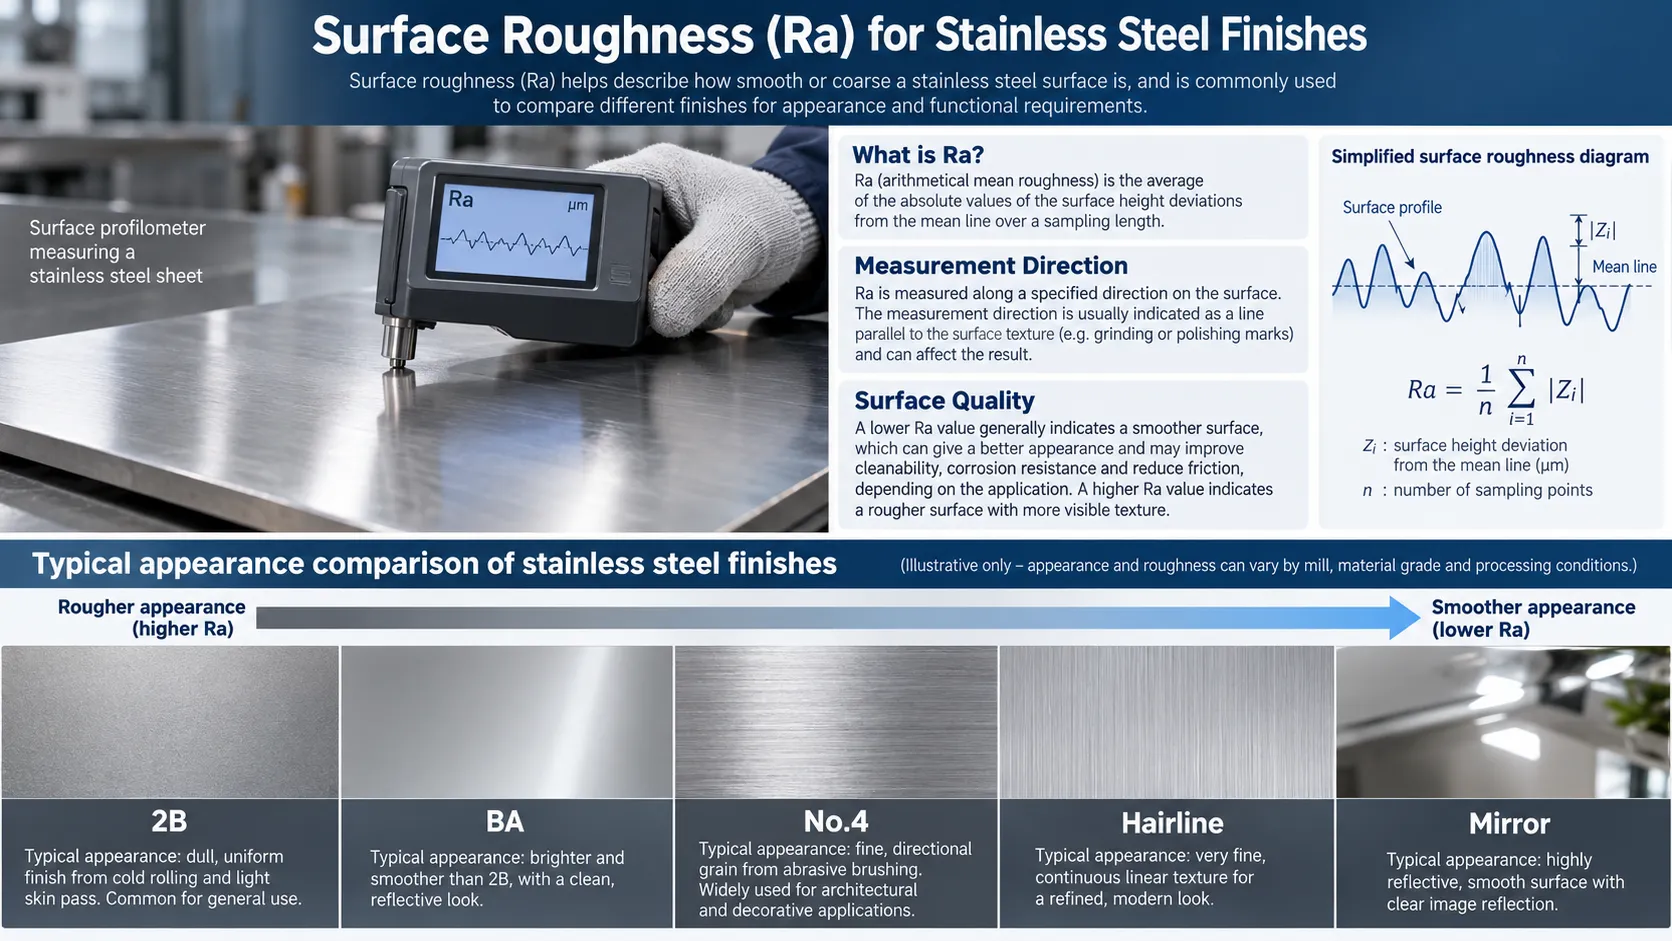
Das Bild veranschaulicht Oberflächenmesskonzepte. Es liefert keine zertifizierten Rauheitsergebnisse und erstellt keine universelle Rangfolge für jede Oberflächenbeschaffenheit. Messrichtung, Methode und tatsächliche Prozessbedingungen beeinflussen Ra.
Typische Ra-Werte für Edelstahloberflächen
Veröffentlichte Branchenreferenzdaten bieten die folgenden Richtbereiche.
| Finish / EN-Bezeichnung | Indikatives Ra | Notizen |
|---|---|---|
| 2B | 00,1–0,5 μm | Typisches Kaltwalzwerk-Finish |
| BA / 2R | 00,05–0,1 μm | Typische blankgeglühte Oberfläche |
| Gebürstet / 2J | 00,2–1,5 μm | Breites Spektrum je nach Polierung |
| Satinpoliert / 2K | Unter 0,5 μm | Spezifizierte Anforderung an die Querrauheit |
| Hochglanzpoliert / 2P | Typischerweise unter 0,1 μm | Polierte Oberfläche mit hohem Reflexionsvermögen |
Diese Werte basieren auf repräsentativen Branchendaten und Standardausführungsbeschreibungen.
Es handelt sich nicht um garantierte Werte für jedes unter diesen Namen verkaufte Blech, jede Mühle oder jedes Finish.
Für Hairline gibt es keinen einheitlichen Ra-Bereich. Commercial Nr. 4 kann innerhalb der breiteren Kategorie der mechanisch gebürsteten oder polierten Oberflächen variieren.
Warum Ra allein nicht ausreicht
Zwei Edelstahloberflächen können ähnliche Ra-Werte aufweisen, aber völlig unterschiedlich aussehen.
Zum Beispiel:
- Man kann eine lange gerichtete Maserung haben.
- Ein anderer weist möglicherweise feine, ungerichtete Polierspuren auf.
- Man kann Licht gleichmäßig reflektieren.
- Ein anderer könnte wolkig erscheinen.
- Eines kann vereinzelte Kratzer aufweisen.
- Ein anderer weist möglicherweise ein optisch einheitliches Muster auf.
Ra ist nützlich, aber es beschreibt nicht vollständig:
- Visuelles Erscheinungsbild
- Faserrichtung
- Klarheit der Reflexion
- Vereinzelte Mängel
- Oberflächenwelligkeit
- Farb- oder Tonkonsistenz
Für dekorative Architekturprodukte ist oft ein genehmigtes physisches Muster unerlässlich.
Wie wird Ra gemessen?
Die Oberflächenrauheit kann mit einem geeigneten Kontaktprofilometer oder einem anderen validierten Instrument gemessen werden.
Das Inspektionsverfahren sollte Folgendes definieren:
- Messmethode
- Auswertungsdauer
- Profilfiltereinstellungen
- Messrichtung
- Anzahl der Messungen
- Messorte
- Akzeptanzgrenze
Bei einer stark gerichteten Oberfläche werden üblicherweise Messungen quer zur Lage durchgeführt, wenn dies für die jeweilige Oberflächentexturspezifikation angemessen ist.
Messungen entlang und quer zur Faserrichtung können zu unterschiedlichen Ergebnissen führen.
Daher kann eine Bestellung, die nur „Ra ≤ 0,5 μm“ angibt, immer noch unvollständig sein, wenn die Messmethode und -richtung wichtig sind.
Oberflächenrauheit im Vergleich zur Schleifkörnung
Ein weiterer häufiger Fehler besteht darin, anzunehmen, dass die Größe der Polierkörnung Ra automatisch bestimmt.
Zum Beispiel:
„Nr. 4-Finish mit Körnung 180“ garantiert keinen exakten Rauheitswert.
Die tatsächliche Rauheit hängt vom gesamten Endbearbeitungsprozess ab, einschließlich Schleifzustand, Druck, Vorschubgeschwindigkeit, Kontaktzeit und Substratqualität.
Geben Sie bei anspruchsvollen Projekten die erforderliche Oberflächenleistung an, anstatt sich ausschließlich auf die letzte Schleifkornnummer zu verlassen.
Beeinflusst die Oberflächenbeschaffenheit von Edelstahl die Korrosionsbeständigkeit?
Ja, der Oberflächenzustand kann die Korrosionsleistung beeinflussen.
Jedoch, Edelstahlsorte und Einsatzumgebung bleiben weiterhin von grundlegender Bedeutung.
Eine Edelstahloberfläche wird durch einen dünnen, chromreichen, passiven Oxidfilm geschützt.
Beschädigungen, Verunreinigungen, Ablagerungen und unsachgemäße Oberflächenbearbeitung können das Risiko örtlicher Korrosion erhöhen.
Oberflächenrauheit und Verschmutzung
Eine grobe Oberfläche kann mehr Stellen aufweisen, an denen Feuchtigkeit oder Ablagerungen zurückbleiben können.
Unter bestimmten Bedingungen können diese Bereiche zu lokaler Korrosion beitragen.
Eine entsprechend glatte und saubere Oberfläche kann einfacher zu pflegen sein.
Die Oberflächenrauheit allein lässt jedoch keine vollständige Vorhersage der Korrosionsbeständigkeit zu.
Mechanisches Polieren und Oberflächenverunreinigung
Für die mechanische Bearbeitung sollten geeignete Geräte und saubere Schleifmittel verwendet werden.
Werkzeuge, die zuvor für Kohlenstoffstahl verwendet wurden, können Eisenverunreinigungen auf Edelstahl übertragen.
Dies kann zu Rostflecken auf der Oberfläche führen, selbst wenn die Edelstahlsorte selbst geeignet ist.
Für wichtige Architektur- oder Hygieneprodukte sollten Endbearbeitungsverfahren und Reinigungsanforderungen im Voraus vereinbart werden.
Schweißen und Oberflächensanierung
Beim Schweißen kann es zu Anlauffarben und Oberflächenveränderungen kommen.
Je nach Anwendungsfall kann eine entsprechende Reinigung, Beizung, Passivierung oder mechanische Sanierung erforderlich sein.
Eine optisch ansprechende gebürstete Oberfläche bedeutet nicht automatisch, dass die von der Schweißnaht betroffenen Bereiche ausreichend korrosionsbedingt behandelt wurden.
Ist Spiegelglanz korrosionsbeständiger als 2B?
Eine glatte, saubere, hochglanzpolierte Oberfläche kann aufgrund ihrer Oberflächenbeschaffenheit in manchen Umgebungen Vorteile für die Korrosionsleistung bieten.
Es ist jedoch nicht korrekt zu behaupten, dass hochglanzpolierter Edelstahl 304 automatisch jedes 2B-Edelstahlprodukt in jeder korrosiven Umgebung übertrifft.
Materialzusammensetzung, Oberflächenreinheit, Schwere der Belastung, Spalten, Schweißen und Wartung bestimmen immer noch die Leistung.
In chloridreichen Umgebungen kann die Wahl einer geeigneten Sorte wie 316L wichtiger sein als die Wahl einer stärker reflektierenden Oberfläche bei einer ungeeigneten Sorte.
Welches Finish ist besser gegen Kratzer, Fingerabdrücke und Reinigung?
Verschiedene Oberflächen verhalten sich im täglichen Gebrauch unterschiedlich.
| Beenden | Kratzsichtbarkeit | Sichtbarkeit von Fingerabdrücken | Überlegungen zur Reinigung |
|---|---|---|---|
| 2B | Hängt von der Beleuchtung und dem Schaden ab | Mäßig | Im Allgemeinen unkompliziert |
| BA | Es können feine Kratzer sichtbar sein | Kann Fingerabdrücke zeigen | Glatte Oberfläche |
| Nr.4 | Körnung kann einige Markierungen optisch verdecken | Abhängig von Untergrund und Beleuchtung | In Faserrichtung reinigen |
| Haaransatz | Maserung kann bestimmte Richtungsmarkierungen verdecken | Variable | Auf die Kornanpassung kommt es an |
| Spiegel | Feine Kratzer können auffällig sein | Oft auffällig | Erfordert sorgfältige Handhabung |
Hierbei handelt es sich um allgemeine Erscheinungstendenzen, nicht um Laborleistungsrankings.
Ist Nr. 4 kratzfester als Spiegel?
Nicht unbedingt.
Die zugrunde liegende Härte und die mechanischen Eigenschaften des Stahls ändern sich nicht automatisch, nur weil die Oberfläche anders aussieht.
Eine Oberfläche Nr. 4 kann dazu führen, dass kleine Kratzer optisch weniger sichtbar sind.
Eine verspiegelte Oberfläche kann ähnliche Kratzer leichter erkennen lassen.
Kratzsichtbarkeit ist nicht dasselbe wie Kratzfestigkeit.
Welche Oberfläche ist am einfachsten zu reinigen?
Die Reinigungsleistung hängt von der tatsächlichen Oberflächenbeschaffenheit, der Verschmutzung, dem Design und den Reinigungsverfahren ab.
Eine glatte Oberfläche kann in vielen Anwendungen einfacher zu reinigen sein.
Allerdings bleiben geeignete Reinigungschemikalien und -techniken wichtig.
Vermeiden Sie die Verwendung von Kohlenstoffstahlbürsten oder ungeeigneten Scheuermitteln für die Reinigung von Edelstahl.
Bei gerichteten Oberflächen wie Nr. 4 und HL werden die Reinigung und geringfügige Beimischung im Allgemeinen in Richtung der sichtbaren Maserung durchgeführt.
Wie sich die Oberflächenbeschaffenheit auf das Schneiden, Biegen und Schweißen auswirkt
Das Finish sollte vor Beginn des Herstellungsprozesses berücksichtigt werden.
Ein poliertes Edelstahlblech muss möglicherweise während der Herstellung zusätzlich geschützt werden.
Laserschnitt
Bei lasergeschnittenen Edelstahlblechen sollten Käufer darüber nachdenken, ob eine Schutzfolie erforderlich ist.
Die Folie muss mit dem tatsächlichen Schneidprozess und den Maschinenanforderungen kompatibel sein.
Nicht jede Schutzfolie ist für die Laserbearbeitung geeignet.
Filmtyp, Klebstoff, Dicke und Entfernungsbedingungen sollten mit dem Materiallieferanten und -hersteller abgeklärt werden.
Biegen
Durch Biegen kann sich die Art und Weise verändern, wie Licht von einer fertigen Oberfläche reflektiert wird.
Bei gebürsteten und Hairline-Platten kann die Beziehung zwischen der Biegelinie und der Faserrichtung das endgültige Erscheinungsbild beeinflussen.
In einigen Anwendungen kann die Kornrichtung auch mit der Materialanisotropie und dem Umformverhalten interagieren.
Bei optisch kritischen gefertigten Platten können Produktionsmuster erforderlich sein.
Schweißen
Durch Schweißen kann eine vorgefertigte dekorative Oberfläche um die Schweißnaht herum beschädigt werden.
Um ein einheitliches Nr. 4- oder Haarlinien-Erscheinungsbild wiederherzustellen, ist möglicherweise zusätzliches Polieren oder Bürsten erforderlich.
Hochglanzpolierte Baugruppen können besonders anspruchsvoll sein, da auf polierten Oberflächen Verzerrungen, Unebenheiten oder lokale Reparaturspuren auftreten können.
Sollte Edelstahl vor oder nach der Herstellung poliert werden?
Eine allgemeingültige Antwort gibt es nicht.
Bei einfach geschnittenen Platten kann der Kauf vorgefertigter Platten effizienter sein.
Bei geschweißten Baugruppen, die ein einheitliches Oberflächenbild erfordern, können einige Endbearbeitungsvorgänge nach der Fertigung sinnvoller sein.
Halten:
- Endgültige Geometrie
- Schweißstellen
- Zugänglichkeit der Oberfläche
- Erforderliches Erscheinungsbild
- Verfügbarkeit der Ausrüstung
- Gefahr von Handhabungsschäden
- Gesamtbearbeitungskosten
ASTM A480 vs. EN 10088-2 Oberflächenbeschaffenheitsstandards
Internationale Einkäufer stoßen in Angeboten häufig auf unterschiedliche Oberflächenbezeichnungen.
Zu den beiden am häufigsten genannten Systemen für Flachprodukte aus Edelstahl gehören:
- ASTM-Oberflächenbeschreibungen, verbunden mit ASTM A480/A480M
- Europäische Ausführungsnormen, spezifiziert durch EN 10088-2
Diese Systeme überschneiden sich, ihre Terminologie und Definitionen sind jedoch nicht immer in allen Einzelheiten austauschbar.
ASTM- und EN-Oberflächenbeschaffenheitsvergleich
| Allgemeine Beschreibung | ASTM-Terminologie | EN 10088-2 | Notizen |
|---|---|---|---|
| Warmgewalzt, geglüht und gebeizt | Nr.1 | 1D | Übliche warmgewalzte Oberfläche |
| Kaltgewalzt, geglüht und gebeizt | 2D | 2D | Langweiliger als typisches 2B |
| Kaltgewalzt, geschält | 2B | 2B | Gemeinsames Mühlenfinish |
| Hell geglüht | BA | 2R | Helles Mill-Finish |
| Boden | Nr.3 | 2G | Ungefährer Vergleich |
| Gebürstet/matt poliert | Nr.4 | 2J | Ungefährer Vergleich |
| Fein satiniert | Nr.6 | 2K | Ohne Prüfung der Anforderungen nicht austauschbar |
| Hell poliert/Spiegel | Nr.8 | 2P | Hochreflektierende polierte Oberfläche |
| Haaransatz | HL, kommerziell | Projektdefiniert; oft innerhalb richtungsweisender Sonderlackierungen | Musterfreigabe empfohlen |
Die Tabelle dient als praktischer Vergleich.
Ein Käufer sollte nicht davon ausgehen, dass die resultierende Oberflächenerscheinung identisch ist, nur weil zwei Bezeichnungssysteme ähnliche Beschreibungen haben.
Was ist mit Edelstahl Nr. 1?
Nr. 1 ist eine übliche warmgewalzte Oberfläche.
Es erscheint im Allgemeinen rauer und weniger reflektierend als kaltgewalztes 2B.
Es wird häufig für schwerere Industriebleche verwendet, bei denen das dekorative Erscheinungsbild nicht im Vordergrund steht.
Was ist mit Nr. 3, Nr. 6 und Nr. 7?
Hierbei handelt es sich um weitere mechanisch veredelte Oberflächenkategorien.
Nr. 3 ist im Allgemeinen eine relativ grob geschliffene oder polierte Oberfläche.
Nr. 6 bezieht sich auf ein feines Satin-Finish.
Nr. 7 bezieht sich auf eine hochreflektierende polierte Oberfläche, die nicht unbedingt der vollen Bildklarheit entspricht, die von der Hochglanzpolitur Nr. 8 erwartet wird.
Beziehen Sie sich bei der Beschaffung auf die entsprechende Norm und bestätigen Sie die tatsächlichen Anforderungen an die Verarbeitung.
Warum genehmigte Muster wichtig sind
Eine Oberflächenbezeichnung kann eine allgemeine Produktionskategorie steuern, ohne jeden Aspekt des visuellen Erscheinungsbilds anzugeben.
Wenn bei einem Architekturprojekt große Platten aus unterschiedlichen Produktionschargen zum Einsatz kommen, können bereits kleine Unterschiede im Bürstmuster oder im Reflexionsvermögen erkennbar sein.
Ein genehmigtes Muster schafft eine klarere visuelle Akzeptanzbasis.
Welches Edelstahl-Finish sollten Sie wählen?
Das richtige Finish hängt von der Anwendung ab.
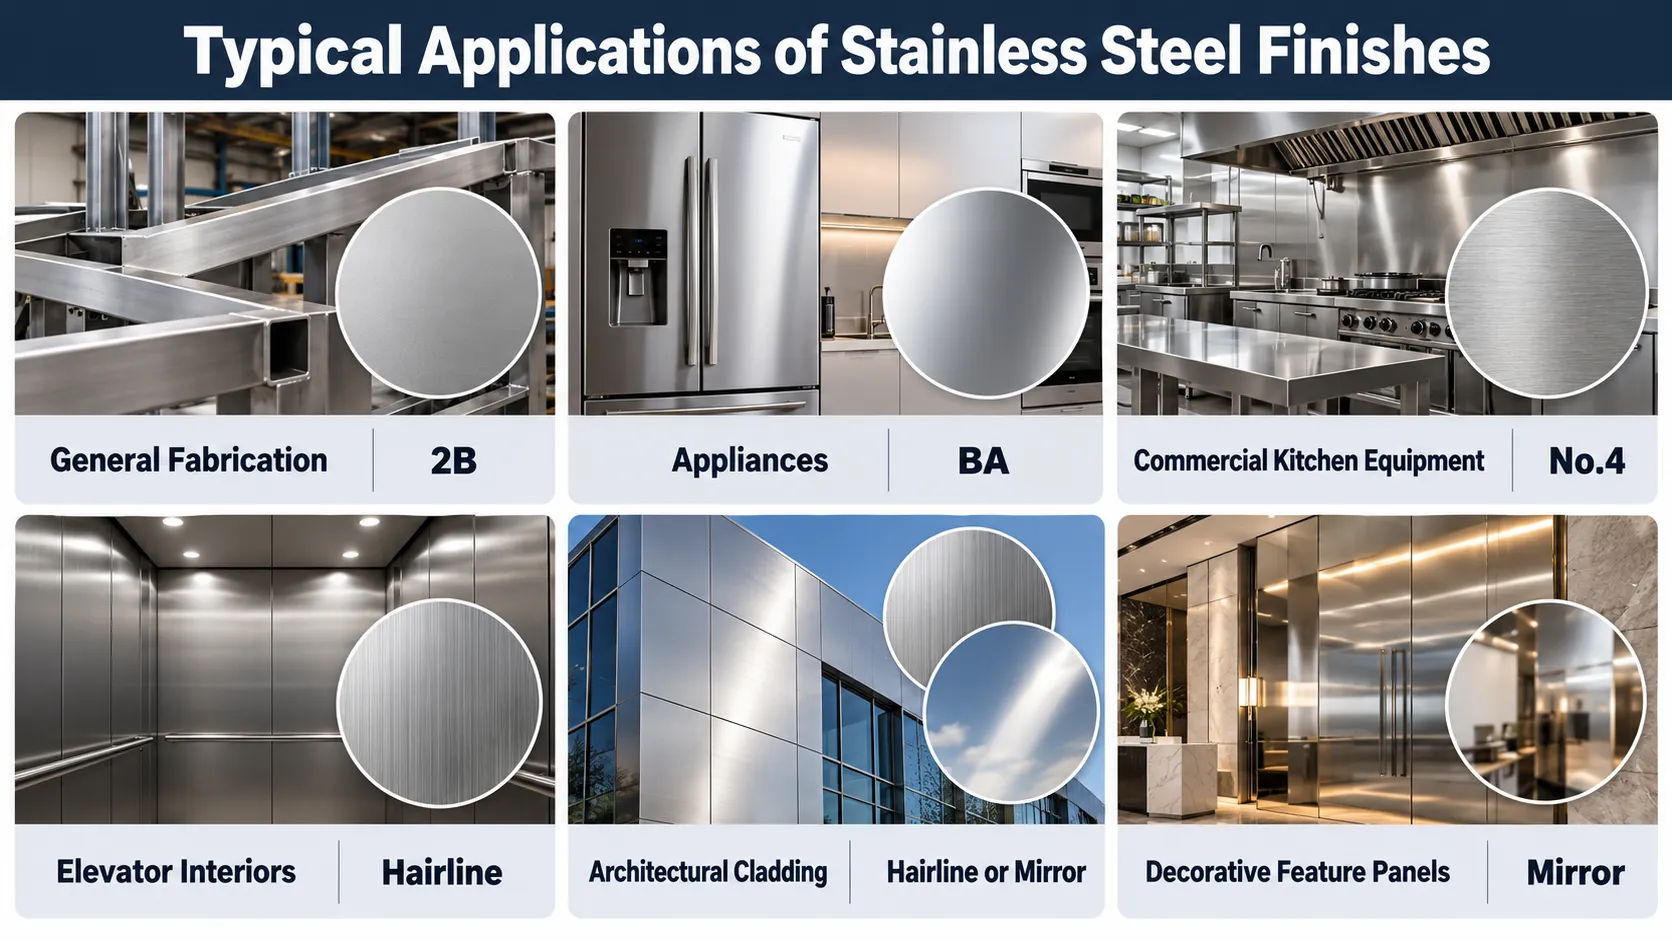
Anwendungsauswahltabelle
| Anwendung | Gemeinsames Start-Ende | Grund |
|---|---|---|
| Allgemeine industrielle Fertigung | 2B | Kostengünstiges, gängiges Basismaterial |
| Blechgehäuse | 2B / BA | Anforderungen an Herstellung und Aussehen |
| Haushaltsgeräte-Panels | BA / Gebürstet | Aussehen und Reinigungsfähigkeit |
| Gewerbliche Küchenausrüstung | Nr. 4 / Vorgegebene glatte Oberfläche | Praktische Oberfläche und Reinigung |
| Ausrüstung für die Lebensmittelverarbeitung | 2B / Spezifizierte polierte Oberfläche | Gemessene Anforderungen an die Reinigungsfähigkeit |
| Aufzugsinnenräume | HL / Nr.4 | Gerichtete dekorative Textur |
| Architektonische Wandverkleidung | HL / Spiegel | Visuelle Gestaltung |
| Dekorative Funktionstafeln | Spiegel | Hohes Reflexionsvermögen |
| Edelstahlspule zur weiteren Veredelung | 2B / BA | Geeignete Verarbeitungsbasis |
| Farbige Dekorplatten | HL / Spiegel / Andere zugelassene Basis | Anforderungen an die dekorative Verarbeitung |
Für gewerbliche Küchen
Nr. 4 ist für sichtbare Küchengeräte üblich.
Wenn jedoch Hygieneanforderungen von entscheidender Bedeutung sind, müssen das tatsächliche Material, die Oberflächenrauheit, die Schweißqualität und das Reinigungsdesign berücksichtigt werden.
Für Aufzüge und Innendekoration
Der Haaransatz wird oft wegen seines kontinuierlichen, linearen Aussehens bevorzugt.
Nr. 4 kann auch dort geeignet sein, wo ein satiniertes Aussehen gewünscht wird.
Bei großen Panelinstallationen ist die Konsistenz zwischen den Chargen besonders wichtig.
Für architektonische Spiegelplatten
Wegen der optischen Wirkung wird häufig hochglanzpoliertes Blech gewählt.
Geben Sie die Anforderungen an Referenzmuster, Schutzfolie, Plattenebenheit und Aussehen an.
Die Note sollte dennoch basierend auf der tatsächlichen Umgebung ausgewählt werden.
Für die industrielle Fertigung
2B ist normalerweise eine praktische Wahl, wenn eine dekorative Veredelung nicht erforderlich ist.
Wenn eine helle Oberfläche direkt ab Werk benötigt wird, kann BA eine Alternative sein.
Kostenvergleich für Edelstahloberflächen
Die Oberflächenveredelung beeinflusst den Lieferpreis von Edelstahl.
Generell erhöhen zusätzliche Polierschritte den Bearbeitungsaufwand.
Die relativen Kosten hängen jedoch von der Sorte, den Blechabmessungen, der Kapazität des Werks, der Verfügbarkeit, der Bestellmenge und der erforderlichen Qualität ab.
| Beenden | Allgemeine Verarbeitungskomplexität | Gemeinsame Kostenüberlegung |
|---|---|---|
| 2B | Standardmühlenprozess | Für allgemeine Anwendungen oft wirtschaftlich |
| BA | Kontrollierte Blankglühroute | Hängt von der Mühle und der Produktverfügbarkeit ab |
| Nr.4 | Zusätzliche mechanische Nachbearbeitung | Schleifmittel, Arbeit und Verarbeitung |
| Haaransatz | Kontrollierte Richtungsbearbeitung | Aussehenskonsistenz und Kornanpassung |
| Spiegel | Mehrere Feinpolierstufen | Verarbeitung, Ergiebigkeit und Oberflächenschutz |
Warum Spiegel-Edelstahl mehr kosten kann
Das Spiegelpolieren kann Folgendes umfassen:
- Mehrere Polierstufen
- Feine abrasive Materialien
- Anspruchsvollere Sichtprüfung
- Zusätzlicher Handhabungsschutz
- Höheres Ausschussrisiko bei sichtbaren Mängeln
- Schutzfolie und sorgfältige Verpackung
Große, hochglanzpolierte Platten können bei Handhabung und Transport besonders empfindlich auf kosmetische Schäden reagieren.
Warum der Endpreis nicht allein verglichen werden kann
Angenommen, ein Käufer vergleicht zwei Angebote für 304-Edelstahlblech.
Lieferant A bietet Nr. 4 mit handelsüblichem Erscheinungsbild an.
Lieferant B bietet Nr.4 an mit:
- Eine kontrollierte Referenzprobe
- Definierte Oberflächenrauheit
- Anforderungen an die einseitige Endbearbeitung
- Spezielle Schutzfolie
- Zusätzliche Inspektion
- Strenge kosmetische Akzeptanzkriterien
Dabei handelt es sich nicht unbedingt um gleichwertige Produkte.
Das günstigste Angebot ist nicht immer das günstigste akzeptable Angebot.
So legen Sie die Oberfläche von Edelstahlblechen und -spulen fest
Dies ist einer der wichtigsten Schritte für Käufer, die Edelstahl international beziehen.
Eine unvollständige Endspezifikation kann zu Folgendem führen:
- Falsches Oberflächenbild
- Falsche Putzrichtung
- Unerwartete Rauheit
- Unterschiedliches Reflexionsvermögen zwischen den Chargen
- Probleme mit Schutzfolien
- Kratzer während der Handhabung
- Meinungsverschiedenheiten über die Akzeptanz kosmetischer Mittel
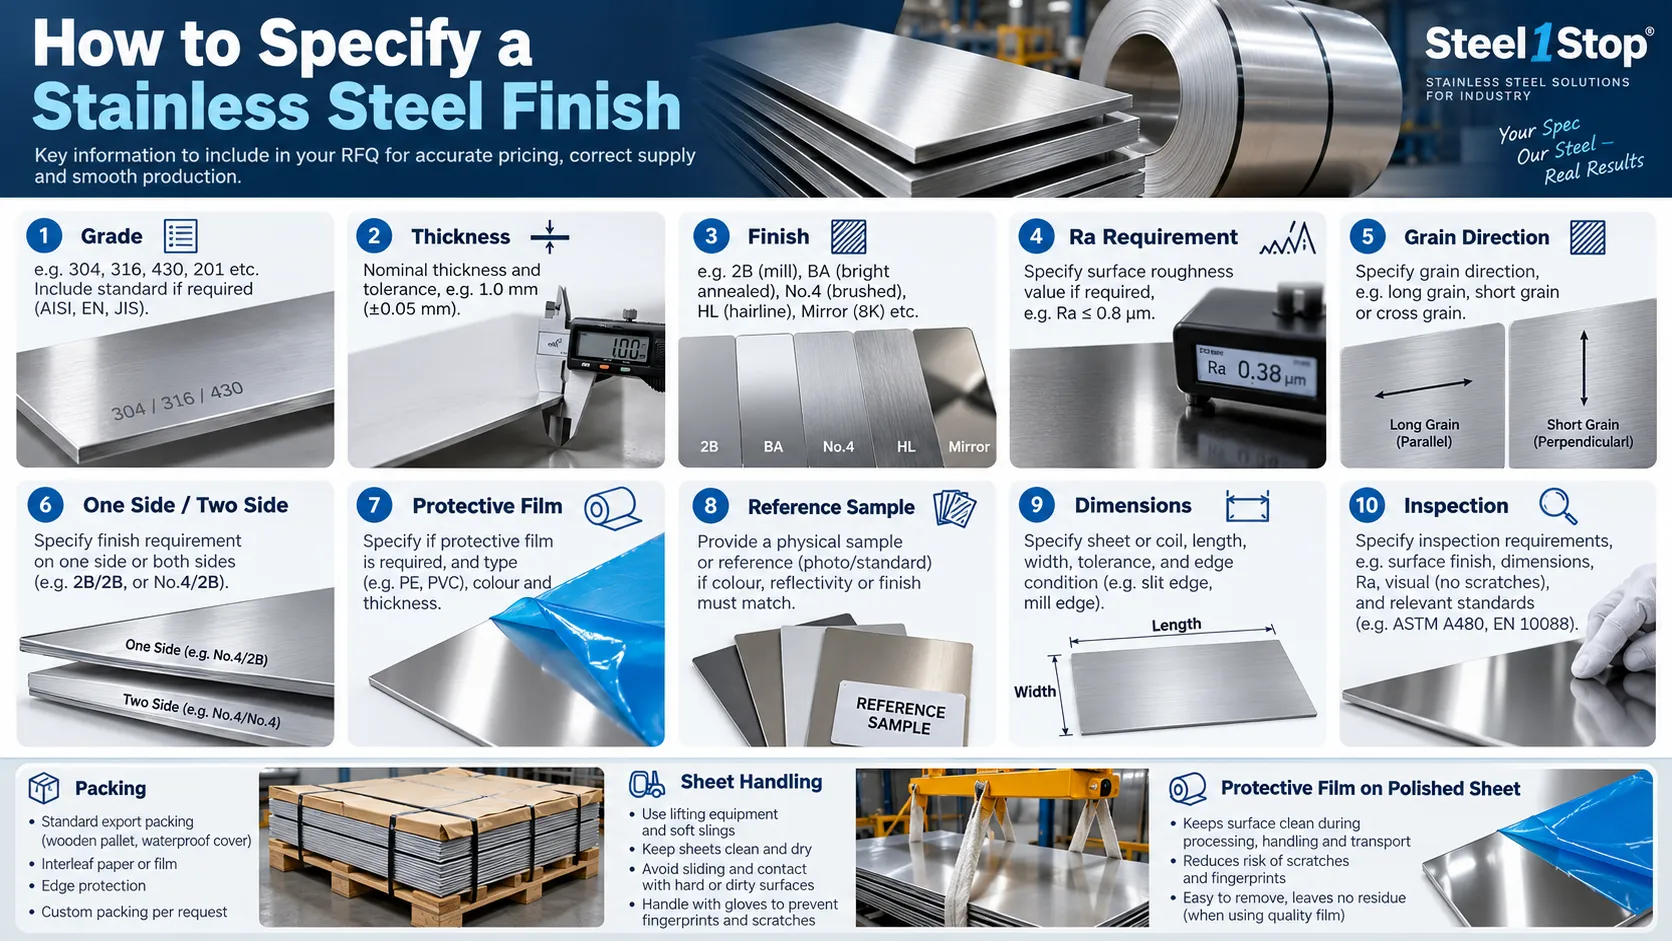
RFQ-Checkliste für Edelstahloberflächen
| Artikel | Was ist anzugeben? | Beispiel |
|---|---|---|
| Grad | Edelstahlsorte / UNS | 304 / S30400 |
| Standard | Anforderungen an Material und Verarbeitung | ASTM A240/A240M, A480/A480M |
| Produktform | Blech, Coil, Platte oder Streifen | Blatt |
| Dicke | Nenndicke und Toleranz | 1,0 mm, anwendbare Standardtoleranz |
| Breite | Erforderliche Breite | 1219 mm |
| Länge | Erforderliche Blattlänge | 2438 mm |
| Beenden | Oberflächenbezeichnung | Nr.4 |
| Oberflächenseite | Eine Seite oder beide Seiten | Nr. 4 vorne / 2B hinten |
| Ra | Ggf. maximale Rauheit | Ra ≤ 0,8 μm, gemessen wie angegeben |
| Kornrichtung | Ausrichtung relativ zu den Abmessungen | Parallel zur Blattlänge |
| Aussehen | Anerkannte Referenz | Vom Kunden genehmigtes Muster |
| Schutzfolie | Art und Abdeckung | PE-Folie, vereinbarte Spezifikation |
| Rand | Fräskante / Schlitzkante | Nach Bedarf |
| Menge | Stücke, Spulen oder Tonnen | 500 Blatt |
| MTC | Anforderungen an Inspektionsdokumente | Wie vereinbart |
| Verpackung | Schutz für den Transport | Exportpalette mit Zwischenlage |
| Ziel | Land und Hafen | Käufer muss angeben |
Die oben genannten Werte veranschaulichen, wie eine Angebotsanfrage vorbereitet wird. Sie stellen keinen standardmäßigen Steel1Stop-Lagerartikel oder eine universelle Toleranzanforderung dar.
Beispielanfrage: 304 Nr. 4 Edelstahlblech
Eine vollständige Kaufanfrage könnte wie folgt lauten:
Produkt: Edelstahlblech
Güteklasse: 304 / UNS S30400
Materialstandard: ASTM A240/A240M
Allgemeine Anforderungen: ASTM A480/A480M
Dicke: 1,0 mm
Breite: 1219 mm
Länge: 2438 mm
Oberflächenbeschaffenheit: Nr. 4 auf der Vorderseite, 2B auf der Rückseite
Faserrichtung: Parallel zur Blattlänge
Aussehen: Entspricht dem genehmigten Referenzmuster
Schutzfolie: PE-Schutzfolie auf der fertigen Oberfläche
Menge: 500 Blatt
Dokumentation: Werksprüfzeugnis nach Vereinbarung
Inspektion: Aussehen der Oberfläche, Abmessungen und Anforderungen an die Endbearbeitung
Verpackung: Exportverpackung mit Oberflächenschutz
Dadurch erhält der Lieferant wesentlich nützlichere Informationen, als wenn er einfach nur Folgendes anfordert:
„Edelstahlblech 304, gebürstete Oberfläche, bester Preis.“
Einseitige vs. zweiseitige Endbearbeitung
Manche Käufer wünschen nur auf einer Seite eine dekorative Oberfläche.
Zum Beispiel:
Nr.4 / 2B
Dies kann vorbehaltlich der Bestätigung durch den Lieferanten die Nummer 4 auf der bezeichneten Vorderseite und 2B auf der Rückseite anzeigen.
Bei anderen Projekten kann es erforderlich sein, dass beide Seiten eine bestimmte dekorative Oberfläche erhalten.
Die beidseitige Veredelung kann die Verarbeitungskosten erhöhen und zusätzliche Anforderungen an die Handhabung mit sich bringen.
Stellen Sie immer fest, welche Oberfläche nach der Installation sichtbar bleibt.
Anforderungen an die Endbearbeitung von Edelstahlblechen und Coils
Fertige Blech- und Coilprodukte können zu unterschiedlichen Kaufüberlegungen führen.
| Erfordernis | Edelstahlblech | Edelstahlspule |
|---|---|---|
| Abmessungen | Dicke, Breite, Länge | Dicke, Breite, Spulenabmessungen |
| Fertige Seite | Vorne/hinten | Außen-/Innenfläche oder definierte Seite |
| Kornrichtung | Relativ zu den Blattabmessungen | Relativ zur Rollrichtung |
| Oberflächenschutz | Film / Verschachtelung | Folieneignung und Wickelschutz |
| Handhabung | Stapeln und Heben | Handling und Abwickeln von Coils |
| Oberflächeninspektion | Einzelne Panels / Muster | Probenahme über Spulenlänge und -breite |
| Zusätzliche Details | Ebenheit und Erscheinungsbild der Platte | Spulengewicht, Innendurchmesser, Außendurchmesser, Kante und Verarbeitung |
Klären Sie bei Spulenbestellungen, ob die Spule nach der Lieferung geschlitzt, abgelängt, gestanzt oder weiter poliert wird.
Warum Schutzfolie wichtig ist
Eine Schutzfolie kann Oberflächenschäden reduzieren bei:
- Transport
- Schneiden
- Biegen
- Installation
- Lagerung
Es muss aber für die Anwendung geeignet sein.
Geben Sie Anforderungen an wie:
- PE oder andere geeignete Folie
- Klebeeigenschaften
- Dicke
- Farbe, falls relevant
- Bei Bedarf Laserbearbeitungskompatibilität
- Lager- und Entnahmebedingungen
- Rückstandsbeschränkungen
Die Schutzfolie ist keine Garantie gegen Kratzer oder Handhabungsschäden.
So überprüfen Sie die Oberflächenbeschaffenheit von Edelstahl vor der Abnahme
Bei großen Blech- oder Coilbestellungen sollten die Prüfanforderungen vor dem Versand vereinbart werden.
Visuelle Inspektion
Bestätigen Sie, dass die Oberfläche der genehmigten Oberflächenspezifikation und dem Referenzmuster entspricht.
Prüfen Sie auf:
- Kratzer
- Dellen
- Verfärbung
- Flecken
- Oberflächenverschmutzung
- Ungleichmäßiges Polieren
- Kornungleichheit
- Inakzeptable Noten
- Defekte Schutzfolie
Bei der Inspektion sollten ein vereinbarter Betrachtungsabstand, Lichtverhältnisse und Akzeptanzkriterien für Produkte mit kritischem Erscheinungsbild zugrunde gelegt werden.
Inspektion der Kornrichtung
Vergewissern Sie sich bei den Produkten Nr. 4 und Hairline, dass die Polierrichtung korrekt ist.
Überprüfen Sie bei Architekturpaneelen die visuelle Konsistenz im gesamten Auftrag.
Rauheitsprüfung
Wenn Ra angegeben ist, messen Sie es mit der vereinbarten Methode und dem vereinbarten Probenahmeplan.
Betrachten Sie eine an einem beliebigen Ort durchgeführte Messung nicht als Beweis für die gesamte Charge.
Maßprüfung
Überprüfen Sie Dicke, Breite, Länge, Ebenheit und Kantenzustand anhand der erforderlichen Norm und Bestellung.
Dokumentationsüberprüfung
Überprüfen Sie die Materialqualität, die Schmelzennummer und das erforderliche Prüfzertifikat.
Ein Zertifikat über die chemische Zusammensetzung bescheinigt nicht automatisch die Qualität der kosmetischen Oberfläche.
Die Oberflächenakzeptanz sollte separat beurteilt werden.
Häufig gestellte Fragen zur Oberflächenveredelung von Edelstahl
Was ist die gebräuchlichste Edelstahloberfläche?
2B ist eine der gebräuchlichsten kaltgewalzten Edelstahloberflächen. Es wird häufig für die allgemeine Fertigung, Industrieausrüstung und Produkte verwendet, die einer weiteren Verarbeitung bedürfen.
Was ist der Unterschied zwischen 2B- und BA-Edelstahl?
2B wird durch Kaltwalzen, Glühen, Entzundern und Dressieren hergestellt. BA wird durch Blankglühen unter kontrollierter Atmosphäre hergestellt. BA weist typischerweise ein höheres Reflexionsvermögen auf.
Ist BA dasselbe wie Hochglanz?
Nicht unbedingt. BA kann stark reflektierend sein, die Spiegeloberfläche Nr. 8 wird jedoch durch mechanisches Feinpolieren hergestellt und soll eine hohe Bildklarheit erreichen.
Was ist die Edelstahloberfläche Nr. 4?
Nr. 4 ist eine gerichtete, mechanisch polierte Edelstahloberfläche mit satinierter Optik. Es kommt häufig in Küchengeräten, Arbeitsplatten und dekorativen Industrieanwendungen vor.
Ist Nr. 4 dasselbe wie gebürsteter Edelstahl?
Nr. 4 wird allgemein als gebürsteter Edelstahl beschrieben, aber „gebürstet“ ist ein weit gefasster Handelsbegriff. Das endgültige Maserungsmuster und die Oberflächenerscheinung müssen überprüft werden.
Was ist das Hairline-Edelstahlfinish?
Hairline ist eine feine, durchgehende lineare gebürstete Oberfläche, die in Aufzugsverkleidungen, Architekturverkleidungen, Möbeln und Dekorationsprodukten verwendet wird.
Ist Hairline besser als Nr. 4?
Keines von beiden ist allgemein besser. Hairline wird oft wegen seiner durchgehenden architektonischen Maserung ausgewählt, während No.4 häufig für satinierte Geräte und Arbeitsplatten verwendet wird.
Was ist 8K-Edelstahl?
8K ist eine kommerzielle Bezeichnung, die üblicherweise für hochreflektierenden, spiegelpolierten Edelstahl verwendet wird. Käufer sollten sich auf die tatsächlichen Anforderungen an Optik und Oberflächenqualität einigen und sich nicht nur auf den Begriff 8K verlassen.
Was ist der Unterschied zwischen Nr.8 und 8K?
Nr. 8 ist ein anerkannter Endbegriff in der ASTM-Terminologie. 8K ist kommerziell weit verbreitet. Sie beziehen sich möglicherweise auf ähnliche Produkte, die genaue kosmetische Akzeptanz sollte jedoch durch eine Spezifikation und ein genehmigtes Muster festgelegt werden.
Welche Edelstahloberfläche lässt sich am einfachsten reinigen?
Eine ausreichend glatte, saubere und ordnungsgemäß verarbeitete Oberfläche kann die Reinigung erleichtern. Die Reinigungsfähigkeit hängt jedoch von der tatsächlichen Rauheit, den Oberflächenfehlern, dem Gerätedesign, den Verunreinigungen und den Reinigungsverfahren ab und nicht nur vom Namen der Oberfläche.
Verkratzt Spiegel-Edelstahl leicht?
Eine Spiegeloberfläche kann feine Kratzer optisch auffällig machen. Dies bedeutet nicht zwangsläufig, dass das Grundmetall mechanisch weicher ist als das gleiche Material mit einer anderen Oberfläche.
Welches Finish eignet sich am besten für Küchengeräte aus Edelstahl?
Nr. 4 ist für sichtbare Küchengeräte üblich, während 2B und andere spezifizierte glatte Oberflächen für andere Komponenten verwendet werden können. Hygieneanforderungen sollten gesondert bewertet werden.
Welche Edelstahloberfläche eignet sich am besten für den Außenbereich?
Die richtige Oberfläche hängt von der Edelstahlsorte, der Einsatzumgebung und den Wartungsbedingungen ab. Eine entsprechend glatte, saubere Oberfläche kann von Vorteil sein, die Auswahl der Oberfläche kann jedoch nicht die richtige Auswahl einer korrosionsbeständigen Sorte ersetzen.
Was bedeutet Ra für Edelstahl?
Ra ist der arithmetische Mittelwert der Rauheit eines gemessenen Oberflächenprofils. Sie wird üblicherweise in Mikrometern ausgedrückt und hilft bei der Quantifizierung der Oberflächentextur im Rahmen eines definierten Messverfahrens.
Garantiert das Polieren mit der Körnung 180 ein Nr. 4-Finish?
Nein. Die Schleifkörnung ist nur ein Verarbeitungsparameter. Das endgültige Erscheinungsbild hängt von anderen Herstellungsbedingungen ab, einschließlich Druck, Vorschubgeschwindigkeit, Schleifzustand und Endbearbeitungsreihenfolge.
Kann 2B-Edelstahl auf Hochglanz poliert werden?
Ja. Geeigneter 2B-Edelstahl kann weiter poliert werden, um eine spiegelähnliche Oberfläche zu erzielen. Die erreichbare Qualität hängt von der Materialqualität, dem Zustand des Untergrunds, der Ebenheit, den Fehlern und den Polierverfahren ab.
Was ist der Unterschied zwischen ASTM- und EN-Edelstahlausführungen?
ASTM und EN verwenden unterschiedliche Oberflächenbezeichnungssysteme. Für einige Ausführungen gibt es ungefähre Äquivalente, Käufer sollten jedoch bestätigen, dass der Prozess, das Erscheinungsbild und die Akzeptanzanforderungen übereinstimmen.
Welche Informationen sollte ich bei der Bestellung von Edelstahloberflächen angeben?
Geben Sie Sorte, Standard, Dicke, Abmessungen, Finish, bearbeitete Seite, Faserrichtung, Ra (falls erforderlich), Referenzmuster, Schutzfolie, Menge, Inspektion und Verpackungsanforderungen an.
Endgültiger Auswahlleitfaden: Welches Edelstahl-Finish ist am besten?
Es gibt kein optimales Edelstahl-Oberflächenfinish für jede Anwendung.
Jeder dient einem anderen Zweck.
Wählen Sie 2B für die allgemeine Fertigung, Industriekomponenten oder Anwendungen, die eine praktische Standard-Fräsbearbeitung erfordern.
Wählen Sie BA wenn eine helle, glatte und reflektierende Mühlenoberfläche wichtig ist.
Wählen Sie Nr. 4 für ein richtungsweisendes Satin-Erscheinungsbild, das häufig in Küchen, Arbeitsplatten und gewerblichen Innenräumen verwendet wird.
Wählen Sie Haaransatz wenn das architektonische Erscheinungsbild von einer feinen, kontinuierlichen linearen Maserung abhängt.
Wählen Sie Spiegel / Nr.8 wenn ein stark reflektierendes dekoratives Erscheinungsbild und eine starke visuelle Wirkung die Hauptanforderungen sind.
Beim Kauf sollte die Ausführungsbezeichnung zusammen mit Folgendem berücksichtigt werden:
Sorte + Produktform + Dicke + Abmessungen + Oberfläche + Ra + Faserrichtung + Schutzfolie + Referenzmuster + Prüfanforderungen
Bei Steel1Stop liefern wir Edelstahlprodukte für internationale Fertigungs-, Architektur-, Industrie- und Fertigungsprojekte.
Käufer können unsere erkunden Edelstahlplatte und -blechAnwesend 304 EdelstahlblechAnwesend 201 EdelstahlblechAnwesend Spule aus Edelstahl 316L, Und farbiges Edelstahlblech Produktseiten.
Geben Sie bei der Angebotsanfrage die erforderliche Materialqualität, die Produktabmessungen, die Oberflächenbezeichnung, die Menge sowie etwaige besondere Anforderungen an das Erscheinungsbild oder die Inspektion an.
Eine klar definierte Oberflächenbeschaffenheit hilft, Missverständnisse beim Einkauf zu vermeiden, verbessert die Produktionskonsistenz und unterstützt die erfolgreiche Lieferung von Edelstahlblech- und Coil-Projekten.
