
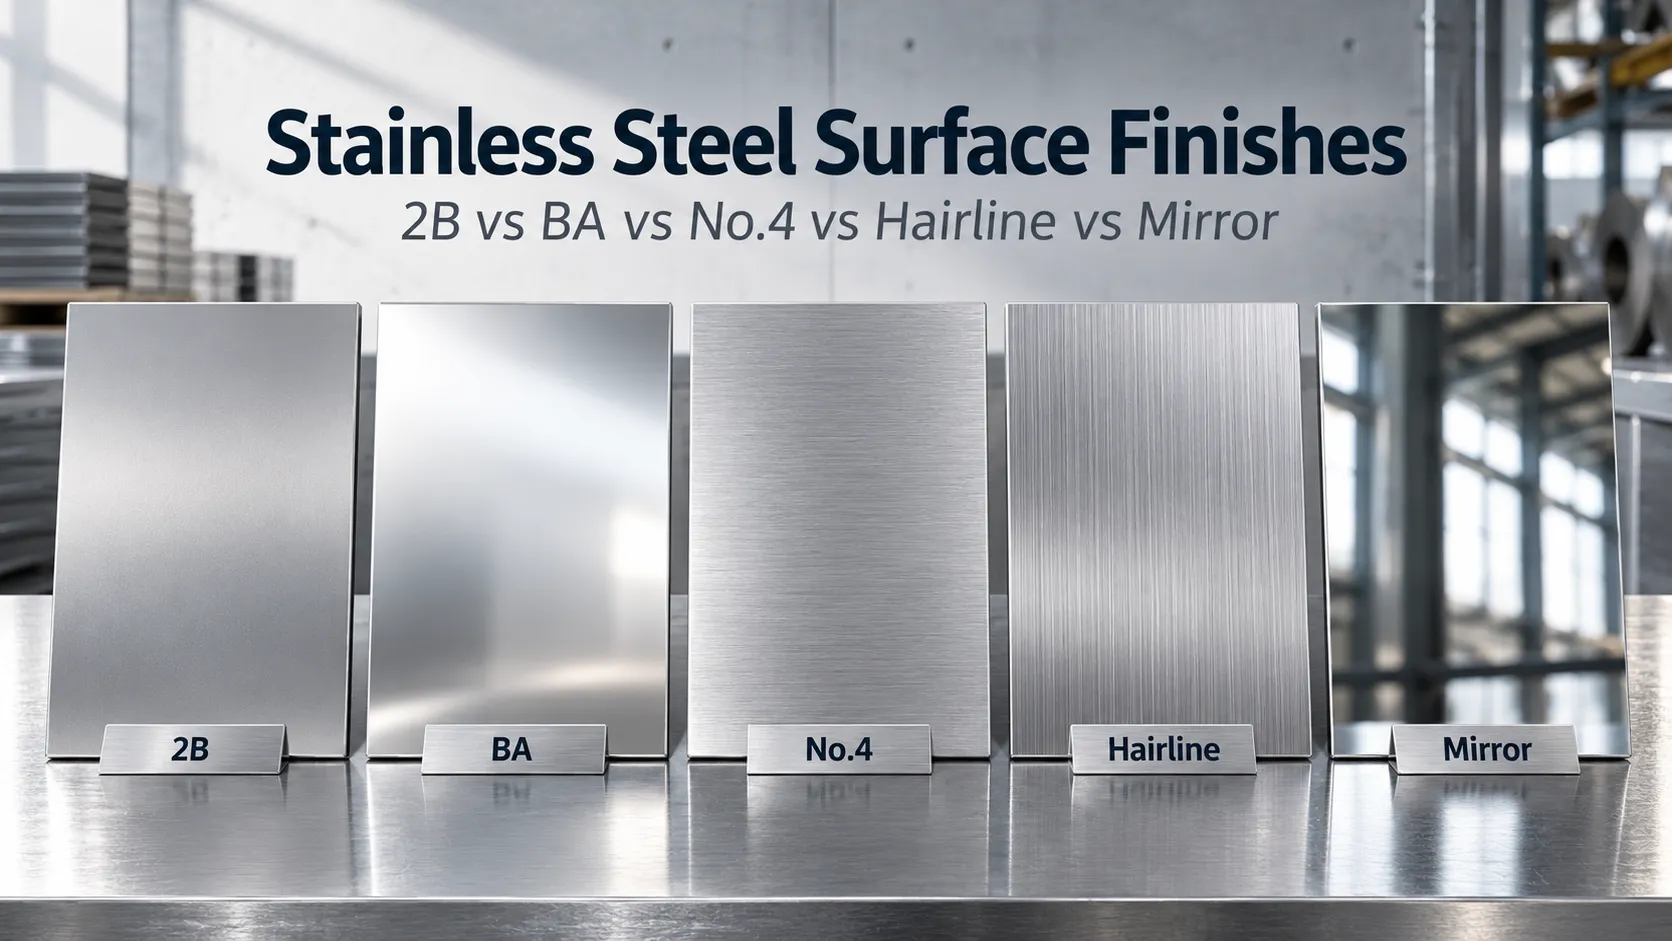
正しい選択 ステンレス鋼の表面仕上げ 正しいステンレス鋼グレードを選択するのと同じくらい重要です。同じ 304 ステンレス鋼から作られた 2 つのシートは、外観、製造要件、表面粗さ、メンテナンスの必要性、および価格がまったく異なる場合があります。
最も一般的に議論される 5 つのステンレス鋼仕上げは次のとおりです。 2B、BA(光輝焼鈍)、No.4、ヘアライン(HL)、ミラー(No.8または市販8K)。
それぞれが異なる目的を果たします。
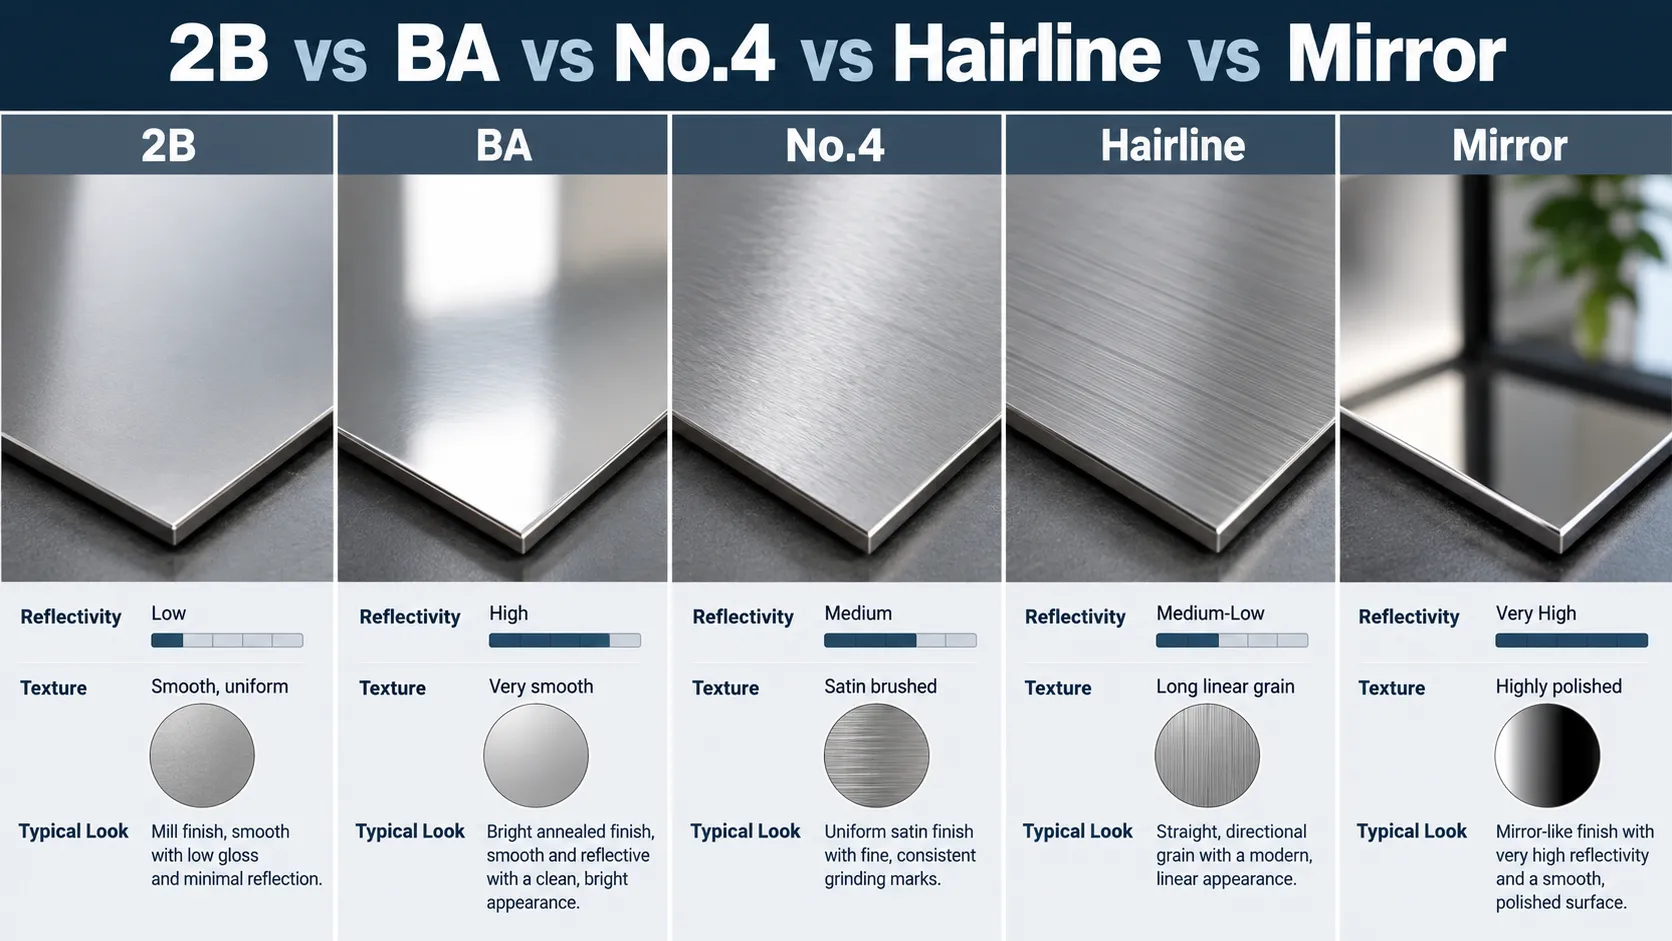
- 2B: 一般の製造品や工業製品によく使用される、滑らかで光沢の少ないミル仕上げです。
- BA: 光輝焼鈍により生成された、明るく反射するミル仕上げ。
- No.4: キッチン用品、ワークトップ、インテリアパネルに人気の指向性サテン仕上げ。
- ヘアライン(HL): 建築および装飾用途で一般的に使用される、細かく連続した線状のブラシ仕上げ。
- ミラー / No.8: 装飾パネルや建築物に使用される、高反射の機械研磨仕上げ。
ステンレス鋼シートまたはコイルを調達する購入者にとって、正しい仕様は仕上げ名を超えています。表面粗さ、ブラッシング方向、保護フィルム、仕上げ面、材料グレード、および承認された参照サンプルがすべて必要になる場合があります。
このガイドでは、5 つの仕上げを比較し、その製造方法を説明し、海外から購入する場合にそれらを指定および検査する方法を示します。
ステンレス鋼の表面仕上げの概要
次の比較は、ステンレス鋼仕上げを選択するための早見表を提供します。
| 仕上げる | 製造方法 | 外観 | 反射率 | 典型的なアプリケーション |
|---|---|---|---|---|
| 2B | 冷間圧延、焼鈍、スケール除去およびスキンパス | 滑らかで光沢が少ない | 低から中程度 | 一般製造・設備・板金 |
| BA/2R | 冷間圧延と光輝焼鈍 | 滑らか、明るく、反射性が高い | 高い | 家電製品、化粧シート、精密部品 |
| No.4 | 機械的な研削と研磨 | 方向性のあるサテン粒子 | 適度 | キッチン、ワークトップ、設備、インテリア |
| ヘアライン/HL | 制御された方向性のブラッシングまたは研磨 | 細かく長い線状粒子 | 変動、通常は中程度 | エレベーター、壁パネル、装飾被覆材 |
| ミラー / No.8 | 段階的な精密研磨とバフ研磨 | 反射率が高く、鏡のような状態 | 非常に高い | 装飾パネル、建築物 |
これらの説明は典型的なコマーシャルの外観を表しています。
最終仕上げは、鋼種、圧延条件、研磨材、研磨プロセス、サプライヤーによって異なります。
重要: 2B および BA は確立されたミル仕上げの指定です。 No.4 と No.8 は ASTM 仕様で仕上げ用語として認識されていますが、ヘアラインは商業的な説明として広く使用されており、多くの場合、正確な外観について追加の合意が必要です。
ステンレス鋼の表面仕上げとは何ですか?
ステンレス鋼の表面仕上げは、圧延、焼きなまし、スケール除去、研削、ブラッシング、研磨、またはその他の仕上げ操作後の金属表面の状態を表します。
それは最終製品の外観と特定の機能特性に影響を与えます。
これらには次のものが含まれます。
- 表面粗さ
- 反射率
- 視覚的なテクスチャ
- 洗浄性
- スクラッチ後の外観
- 後続加工への適合性
- 特定の条件下での腐食性能
表面仕上げをステンレス鋼グレードと混同しないでください。
たとえば、304 ステンレス鋼には、化学組成と関連する材料要件が記載されています。
2B 仕上げは、特定の表面の製造ルートを表します。
同じステンレス鋼グレードをいくつかの異なる仕上げで供給できます。
ステンレス鋼のグレードと表面仕上げ
| 仕様 | 何が決まるのか | 例 |
|---|---|---|
| 学年 | 化学組成と材料特性 | 304 / S30400 |
| 製品フォーム | 提供される物理的な製品 | シート/コイル/プレート/ストリップ |
| 表面仕上げ | 表面処理と外観 | 2B / BA / No.4 |
| 表面粗さ | 測定された表面形状 | 指定されている場合、Ra ≤ 0.5 μm |
| 寸法 | 厚さ、幅、長さ | 1.0×1219×2438mm |
| 表面保護 | 輸送中および製造中の保護 | PE保護フィルム |
国際調達の場合、これらは別の仕様項目として扱う必要があります。
「304 ステンレス鋼シート」のリクエストだけでは、購入する材料の表面状態を完全に定義することはできません。
2Bステンレス仕上げとは何ですか?
2B は、最も一般的な冷間圧延ステンレス鋼のミル仕上げの 1 つです。
汎用仕上げ材として、また追加の加工や研磨の開始面として広く使用されています。
2B仕上げはどのようにして作られるのでしょうか?
一般的な生産ルートには次のものが含まれます。
- 冷間圧延
- アニーリング
- スケール除去、通常は酸洗いによる
- 軽い最終ローリング、スキンパッシングとも呼ばれます
スキンパッシングにより表面状態が改善され、平坦度の制御に役立ちます。
その結果、柔らかい金属の外観を備えた、比較的滑らかで均一な表面が得られます。
2B は一般的に次のように識別されます EN 10088-2 および ASTM A480 に基づく 2B。
2B ステンレス鋼はどのようなものですか?
一般的な 2B シートには次のものが含まれます。
- 均一なシルバーグレーの外観
- 低から中程度の反射率
- 意図的な装飾的なブラッシングのない滑らかな表面
- 比較的安定したミル仕上げ
通常は、明確な鏡のような反射を生成することを目的としていません。
ただし、実際の明るさは、工場、鋼種、圧延プロセスによって異なる場合があります。
2B仕上げのメリット
2B は、表面品質、可用性、および処理の柔軟性の実用的な組み合わせを提供します。
ステンレス鋼が次のような場合に通常選択されます。
- カットまたは成形
- コンポーネントに溶接
- 工業用板金として使用
- さらに磨くか磨くか
- 装飾的な表面が必須ではない場合に使用されます
2B は標準的なフライス仕上げであるため、特別な外観を必要としない用途では不必要な仕上げコストを削減できます。
典型的な 2B アプリケーション
2B ステンレス鋼は以下の分野でよく使用されます。
- 産業用エンクロージャ
- 板金加工
- 一般機器製造
- タンクと組立品
- 業務用機器のコンポーネント
- 研磨シート製品へのさらなる加工
一般的な材料グレードと利用可能な表面オプションについては、当社の製品を参照してください。 304ステンレス鋼シート 製品ページ。
2B を選択する必要があるのはどのような場合ですか?
表面の均一性、一般的な製造パフォーマンス、およびコスト効率が装飾反射率よりも重要な場合は、2B を選択してください。
多くの場合、追加の製造作業を行うコンポーネントにとって、これが最も現実的な開始点となります。
BA(光輝焼鈍)ステンレス鋼仕上げとは何ですか?
BAはブライトアニールの略です。
表面の酸化を最小限に抑えるためにアニーリング雰囲気を制御することによって生成される、滑らかで高反射のミル仕上げです。
EN 10088-2 では、光輝焼鈍冷間圧延ステンレス鋼が一般的に指定されています。 2R。
BAステンレスはどのようにして作られるのでしょうか?
光輝焼鈍では、ステンレス鋼は制御された保護雰囲気下で加熱されます。
目的は、従来の空気中でのアニーリング中に発生する可能性のある酸化を回避することです。
これにより、通常 2B で使用されるのと同じアニーリング後のスケール除去ルートを必要とせずに、材料がきれいで明るい表面を維持できるようになります。
最終的な外観は、元の冷間圧延表面と製造条件に影響されます。
したがって、BA と 2B は、BA が 2B の単なる洗練されたバージョンではなく、異なる仕上げルートとして理解されるべきです。
BA仕上げはどのような感じですか?
BA ステンレス鋼には一般的に次のような特徴があります。
- 滑らかで明るい表面
- 一般的な2Bよりも強い反射
- 意図的な砥粒がほとんど、またはまったくない
- すっきりとしたメタリックな外観
- 適切に製造された場合の高い視覚的均一性
一部の BA 製品は、非常に反射率が高く、鏡のような外観を持つ場合があります。
ただし、BA 指定は、機械研磨された No.8 鏡面仕上げと同じ画像の鮮明さを自動的に保証するものではありません。
BA仕上げのメリット
BA は、明るさと滑らかさが重要であるが、大規模な機械研磨は必要ない場合に役立ちます。
一般的な利点は次のとおりです。
- 高い反射率
- 滑らかな表面外観
- 特定の成形作業に優れた適合性
- 目に見えるコンポーネントの魅力的な外観
- シートおよびコイル製品の入手可能性
典型的な BA アプリケーション
BA ステンレス鋼は次の用途に使用できます。
- 家庭用電化製品
- 化粧パネル
- 精密板金部品
- 特定のキッチンコンポーネント
- 電気および産業用エンクロージャ
- 明るい金属感を求める製品
BA 対 2B ステンレス鋼
| 財産 | 2B | BA/2R |
|---|---|---|
| 焼鈍ルート | 焼きなましとスケール除去 | 制御された雰囲気で光輝焼鈍 |
| 外観 | 滑らかで光沢が少ない | 明るく反射性のある |
| 一般的な反射率 | より低い | より高い |
| 意図的なブラッシング | いいえ | いいえ |
| さらなる研磨 | 可能 | 可能 |
| 共通使用 | 一般製造業 | 家電製品および光輝シート製品 |
| 相対コスト | 多くの場合経済的 | グレード、工場、在庫状況により異なります |
明るいミル面が必要な場合はBAを選択してください。従来の汎用面で十分な場合は2Bをお選びください。
ステンレス鋼の表面仕上げはどのように製造されますか?
ステンレス鋼の仕上げは単一の製造プロセスではありません。
製造ルートの違いにより、異なる仕上がりが生まれます。
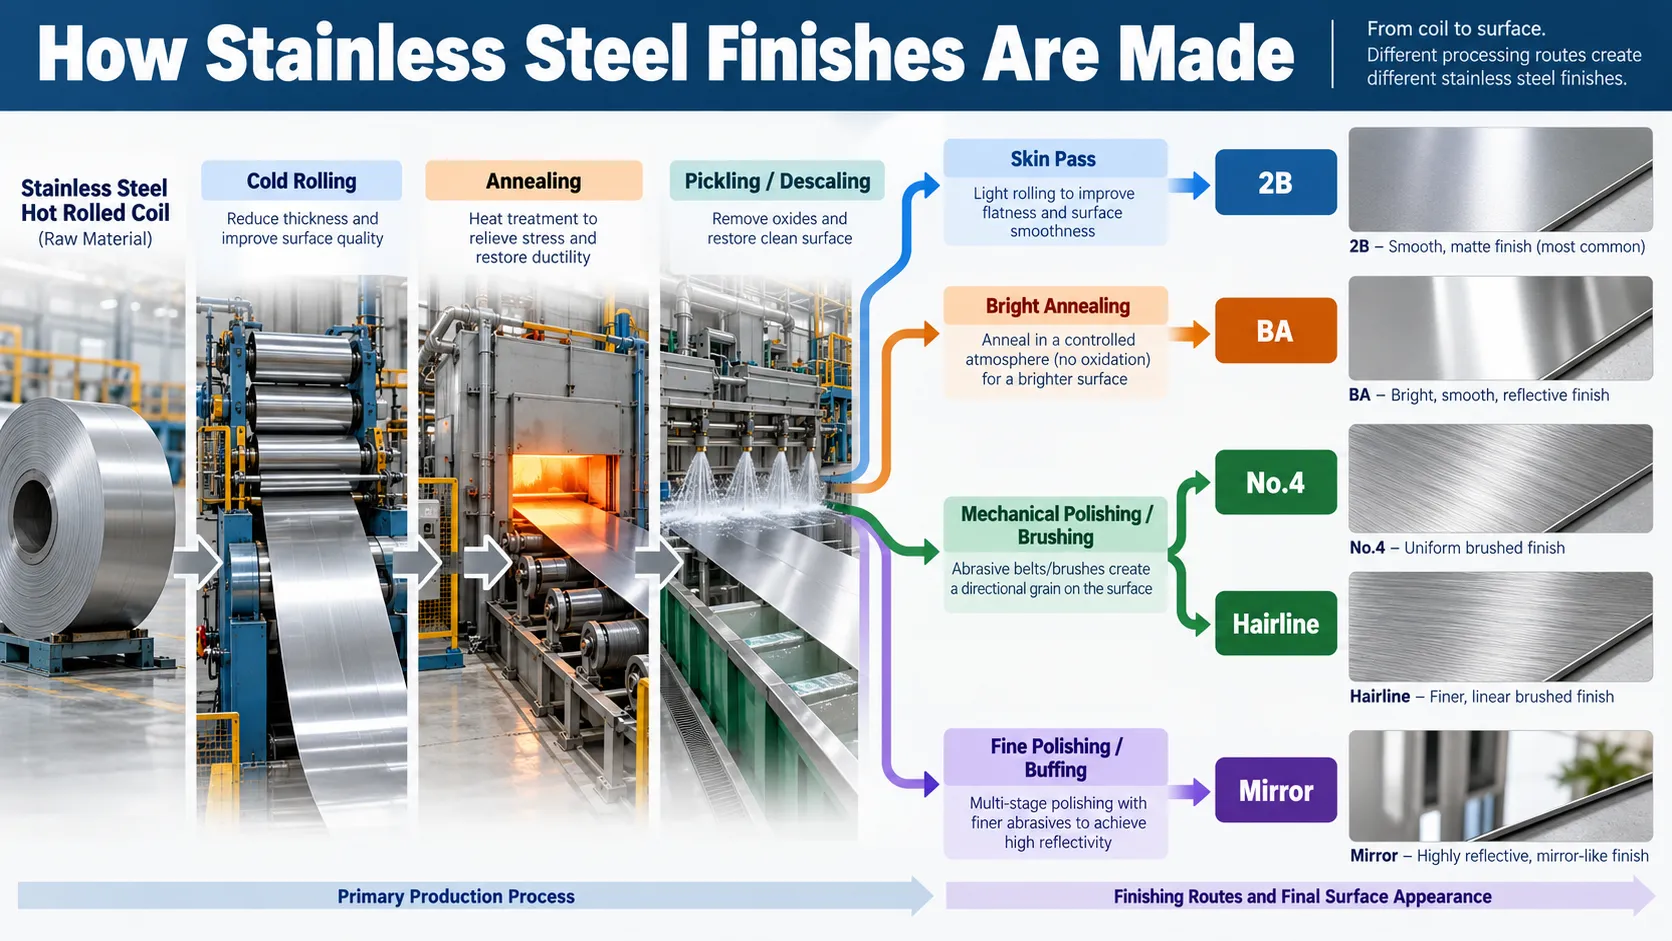
簡略化された製造図。 BA の製造では、2B で使用される従来の酸洗ルートに必ずしも従うのではなく、制御された光輝焼鈍ルートが使用されます。機械仕上げは、適切なフライス仕上げされた材料から始めることができます。
ミル仕上げ
ミル仕上げは、ステンレス鋼の圧延および熱処理プロセスの一部として生成されます。
例としては次のものが挙げられます。
- No.1/1D
- 2D
- 2B
- BA/2R
仕上がりは製造ルートと密接に関係しています。
機械仕上げ
機械仕上げでは、研磨プロセスを使用して、必要な表面外観を作成します。
例としては次のものが挙げられます。
- 研削
- ブラッシング
- サテン研磨
- 精密研磨
- バフ掛け
これらのプロセスは、適切なミル仕上げされたシート、コイル、または加工されたコンポーネントに適用できます。
表面装飾加工
追加の装飾処理には次のようなものがあります。
- ヘアライン仕上げ
- 鏡面研磨
- エンボス加工
- パターンローリング
- エッチング
- 着色
- 表面装飾コーティング
たとえば、つや消しまたは鏡面研磨されたステンレス鋼は、特定の色の建築製品の基材として使用される場合があります。
私たちの 着色されたステンレス鋼板 この範囲には、建築および内装用途向けの装飾ステンレス表面が含まれます。
No.4ステンレス仕上げとは?
No.4 は、機械的に仕上げられたステンレス鋼の表面で、指向性のあるサテンの外観を持ちます。
業務用厨房、設備製造、建築内装などで最もよく知られた仕上げ材のひとつです。
No.4仕上げはどのようにして作られるのですか?
適切なステンレス鋼の表面は、研磨ベルトまたはその他の適切な研磨装置を使用して機械的に仕上げられます。
このプロセスにより、細かい方向性マークが作成されます。
外観は以下によって異なります。
- 研磨グレード
- 機器構成
- ベルトの状態
- 処理圧力
- 送り速度
- 研磨パス数
- 最終仕上げ方法
No.4 仕上げは、ブラッシュ仕上げまたはサテンのステンレス鋼と呼ばれることがよくあります。
ただし、「サテン」や「ブラッシュド」などの用語は、最終的な外観を完全に定義するものではありません。
No.4ステンレス鋼はどのようなものですか?
典型的な特徴は次のとおりです。
- 細かい方向性のある研磨痕
- 比較的均一なサテンの外観
- 適度な反射率
- BAやミラーよりも反射が目立たない
- 近くで見ると目に見える質感
No.4 は、仕上げプロセスに応じて、比較的細かく繊細なものから、より目に見えるブラシ状のものまでさまざまです。
No.4フィニッシュのメリット
No.4 は、装飾的な外観と実用的なメンテナンスの間の一般的な妥協点です。
反射率の高い鏡面に比べて、特定の小さな表面マークを視覚的に目立たなくすることができます。
また、製造業者や仕上げ業者にとっても馴染みがあり、状況によっては局所的な修復やブレンドが可能になります。
ただし、修復箇所は元の木目や外観と注意深く一致させる必要があります。
No.4の代表的な用途
No.4 は以下の場合によく選ばれます。
- 業務用厨房ワークトップ
- ステンレス製シンク
- フードサービス機器
- 機器キャビネット
- 建築用トリム
- 内壁の保護
- エレベーターのコンポーネント
- 装飾製作全般
No.4 ステンレス鋼は食品グレードですか?
No.4 は表面仕上げの指定であり、食品接触認証ではありません。
ステンレス鋼製品が食品加工に適しているかどうかは、材料グレード、測定された表面状態、製造品質、洗浄性、装置設計、および該当する衛生要件によって異なります。
No.4 の表面は多くの用途に適していますが、重要な衛生機器には特別に定義された表面粗さと仕上げ手順が必要な場合があります。
ステンレスヘアライン(HL)仕上げとは何ですか?
ヘアライン、一般的に略称される HLは、細かい連続した方向性のある線状のマークが特徴の装飾的なステンレス鋼の仕上げです。
特に建築デザインやインテリアデザインで人気があります。
ヘアライン仕上げはどのようにして行われるのですか?
ヘアライン仕上げでは通常、制御されたブラッシングまたは研磨仕上げを使用して、一貫した線状の粒子を生成します。
正確なプロセスはサプライヤーによって異なります。
製品によっては、非常に細かく微妙なラインが入っている場合があります。
より顕著な指向性パターンを持つものもあります。
普遍的に定量化された材料特性とは異なり、商業用語「ヘアライン」は 1 つの固定された表面テクスチャや Ra 値を定義しません。
装飾プロジェクトの場合、バイヤーは実際の表面サンプルを承認する必要があります。
ヘアラインステンレス鋼とはどのようなものですか?
典型的な特徴は次のとおりです。
- 長く連続した方向性のある木目
- 細かい線状のテクスチャー
- サテンまたは柔らかく反射する外観
- 一貫した建築効果
- 明確に識別できる研磨方向
複数のパネルを一緒に取り付ける場合、パターンの方向が重要になります。
一般的なヘアラインの用途
ヘアラインステンレス鋼は一般的に次の用途に使用されます。
- エレベーターの壁パネル
- エレベータードア
- 内壁被覆材
- 建物入口パネル
- 装飾柱
- 小売店の内装
- 建築用パーティション
- 家具と装飾トリム
なぜ生え際の方向が重要なのでしょうか?
いくつかのヘアラインステンレス鋼パネルが並べて設置されていると想像してください。
木目の方向がほとんどのパネルでは垂直であるが、一部のパネルでは水平である場合、その違いは照明の下で視覚的に明らかになることがあります。
パネルに同じグレードの鋼材が使用されている場合でも、仕上げ方向が一貫していない場合は、許容できない外観が生じる可能性があります。
大規模な建築注文の場合は、必ず必要な木目方向を指定してください。
例としては次のものが挙げられます。
- シートの長さに平行な粒子
- シート幅に平行な木目
- 施工後の縦目
- 施工後の横目
複数のパネルが視覚的に一致する必要がある場合は、承認された参照サンプルとパネルの取り付け図面を提供してください。
No.4とヘアラインステンレスの違いは何ですか?
No.4 とヘアラインはどちらも方向性のある機械仕上げ面であるため、混同されることがあります。
通常、主な違いは、意図された視覚的なテクスチャです。
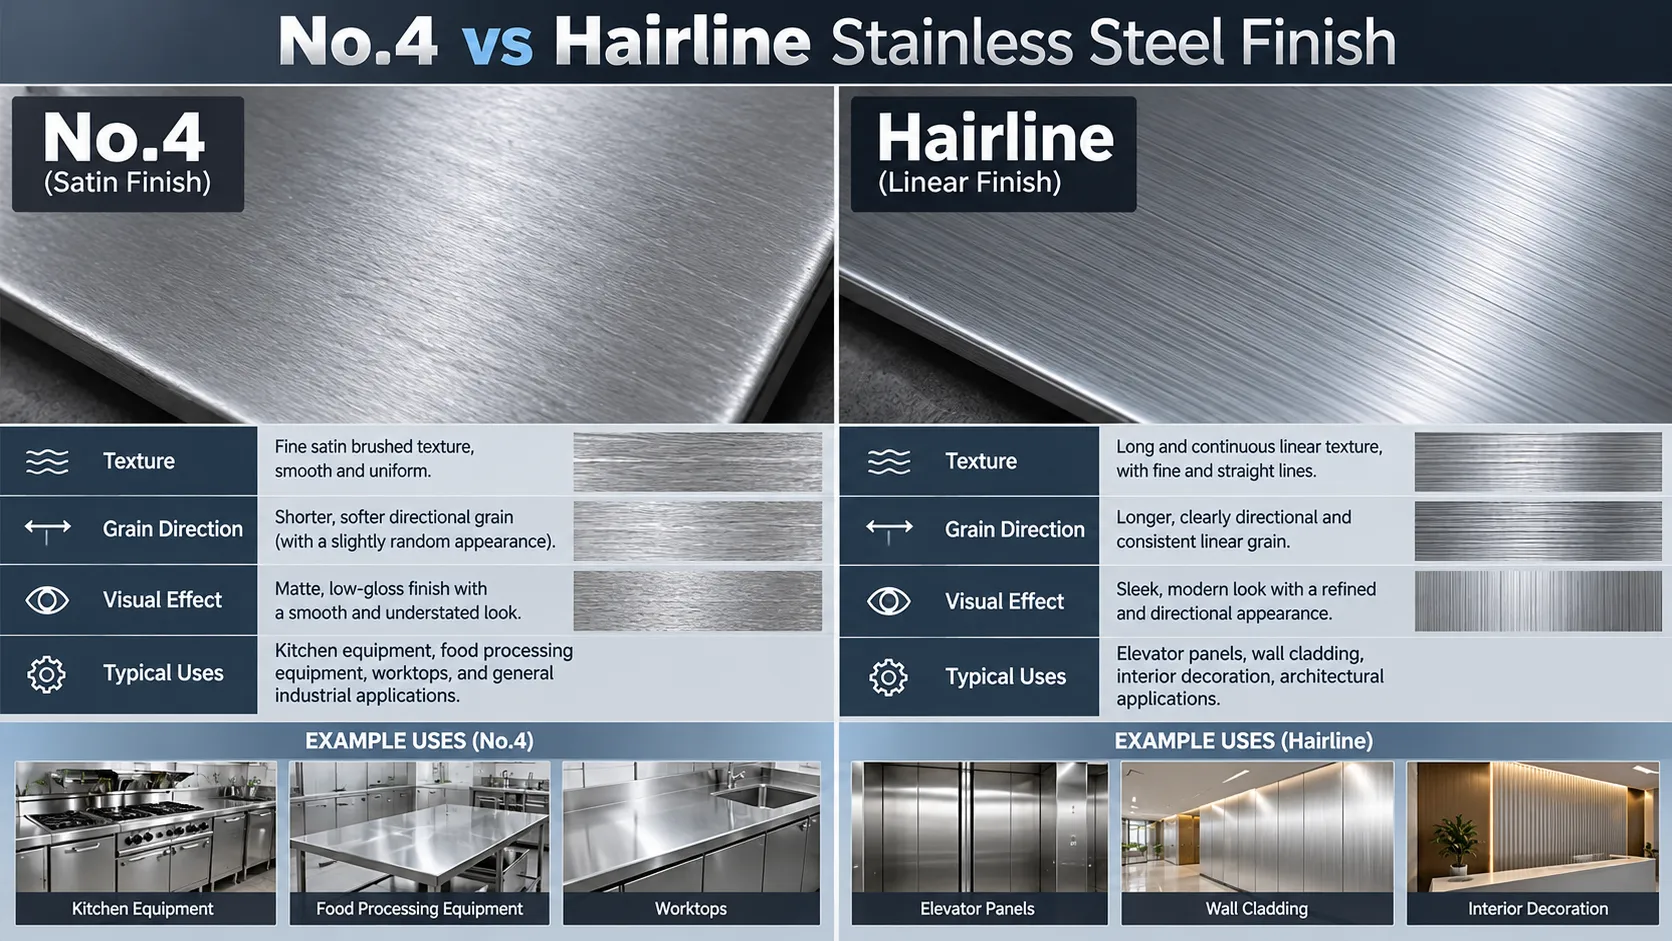
| 特徴 | No.4 | ヘアライン |
|---|---|---|
| 典型的な外観 | サテンブラッシュド | ファインリニアブラッシュド |
| 木目模様 | 方向性のある研磨痕 | 長くて視覚的に連続した線 |
| 反射率 | 適度 | 変数 |
| 典型的なアプリケーション | キッチンと設備 | エレベーターと建築用パネル |
| 木目のマッチング | 目に見える表面にとって重要 | 特に重要 |
| 仕上がりの一貫性 | 処理制御が必要 | 多くの場合、承認された参照サンプルが必要です |
| 主な優先事項 | 実用的なサテンの外観 | 装飾的な直線的な外観 |
これらの違いは、絶対的な技術的境界ではなく、一般的な商用製品を表しています。
細かく作られた No.4 仕上げと市販のヘアライン仕上げは似ているかもしれません。
厨房機器に適しているのはどれですか?
No.4 は、サテンの外観が馴染みがあり、多くの業務用厨房用途に実用的であるため、一般的に選択されます。
ただし、測定された粗さ、洗浄要件、および食品との接触に関する規制は、外観よりも重要な場合があります。
エレベーターパネルにはどちらが適していますか?
ヘアラインは、その長い直線的な木目が洗練された一貫した外観を与えるため、エレベーターや建築内装によく選ばれます。
No.4も使用可能です。
最終的な選択は、多くの場合、基本的な材料と性能の違いではなく、構造的なものになります。
鏡面ステンレスとは何ですか?
鏡面仕上げのステンレススチールを機械的に研磨し、高い画像鮮明度を備えた高反射表面を作り出します。
一般的に関連付けられているのは、 No.8 ASTM 用語と 2P EN 用語に基づく明るいポリッシュ仕上げ。
国際的な商業引用では、この用語は 8K もよく使われます。
ただし、商用 8K では、必ずしも世界的に均一な表面品質要件が 1 つ定義されているわけではありません。
鏡面仕上げはどのようにしてできるのですか?
鏡面研磨には通常、いくつかの段階で段階的により細かい表面処理が行われます。
元の表面に応じて、次のものが含まれる場合があります。
- 表面処理
- 研削または初期研磨
- 微粒子研磨
- バフ掛け
- クリーニング
- 最終の目視検査
各段階で目に見える表面欠陥が減少し、反射率が向上します。
ミラーステンレス鋼はどのようなものですか?
高品質の鏡面は、目に見える歪みを最小限に抑えた鮮明な反射を生成する必要があります。
ただし、実際の画質は以下によって決まります。
- 基材品質
- 平坦さ
- 表面欠陥
- 研磨工程
- 残留うねり
- クリーニング
- 取り扱いと梱包
高度に研磨された表面であっても、下にあるシートが十分に平坦でない場合は、歪みが生じる可能性があります。
No.8 vs. 8Kステンレススチール
No.8 は ASTM 用語で鏡面研磨仕上げの表記として認識されています。
8K は商用ラベルとして広く使用されています。
注文で特定の反射品質が必要な場合は、次のように指定することをお勧めします。
- 鏡面仕上げ指定
- 参考サンプル
- 反射率または画像の鮮明さの要件 (該当する場合)
- 許容される表面欠陥
- 保護フィルム
- 検査条件
BA vs ミラーステンレス
これらの仕上げは一見すると同じように見えるかもしれません。
ただし、製造方法は異なります。
| 財産 | BA/2R | ミラー / No.8 |
|---|---|---|
| 主な生産ルート | 光輝焼鈍 | 精密機械研磨 |
| 反射率 | 高い | 非常に高い |
| 画像の鮮明さ | 高くてもよい | 非常に高いものを意図した |
| 研磨研磨が必要 | BA に固有のものではない | はい |
| 表面の品質 | ミル制御 | 研磨および基板に依存する |
| 共通使用 | 家電と明るいシート | 装飾および建築用パネル |
最終的なデザインが鮮明な反射に依存する場合、従来の BA 指定を自動的に承認された鏡面研磨製品に置き換えるべきではありません。
代表的な鏡面仕上げの用途
鏡面ステンレス鋼は以下の分野で広く使用されています。
- 高級インテリアパネル
- 装飾天井
- 建築的特徴の壁
- Elevator interiors
- 小売ディスプレイ
- 装飾柱
- 高反射率設計の特長
ステンレス鋼の表面粗さ(Ra)の説明
表面粗さは、ステンレス鋼の仕上げを指定する際に最も重要な技術的考慮事項の 1 つです。
Ra 算術平均粗さを意味します。
これは、評価された長さにわたる平均線からの測定された表面プロファイルの平均絶対偏差を表します。
Ra は通常、マイクロメートル (μm) で表されます。
例えば:
Ra≦0.5μm
合意された測定方法および条件に従って評価された場合、測定された粗さが指定された制限を超えてはいけないことを意味します。
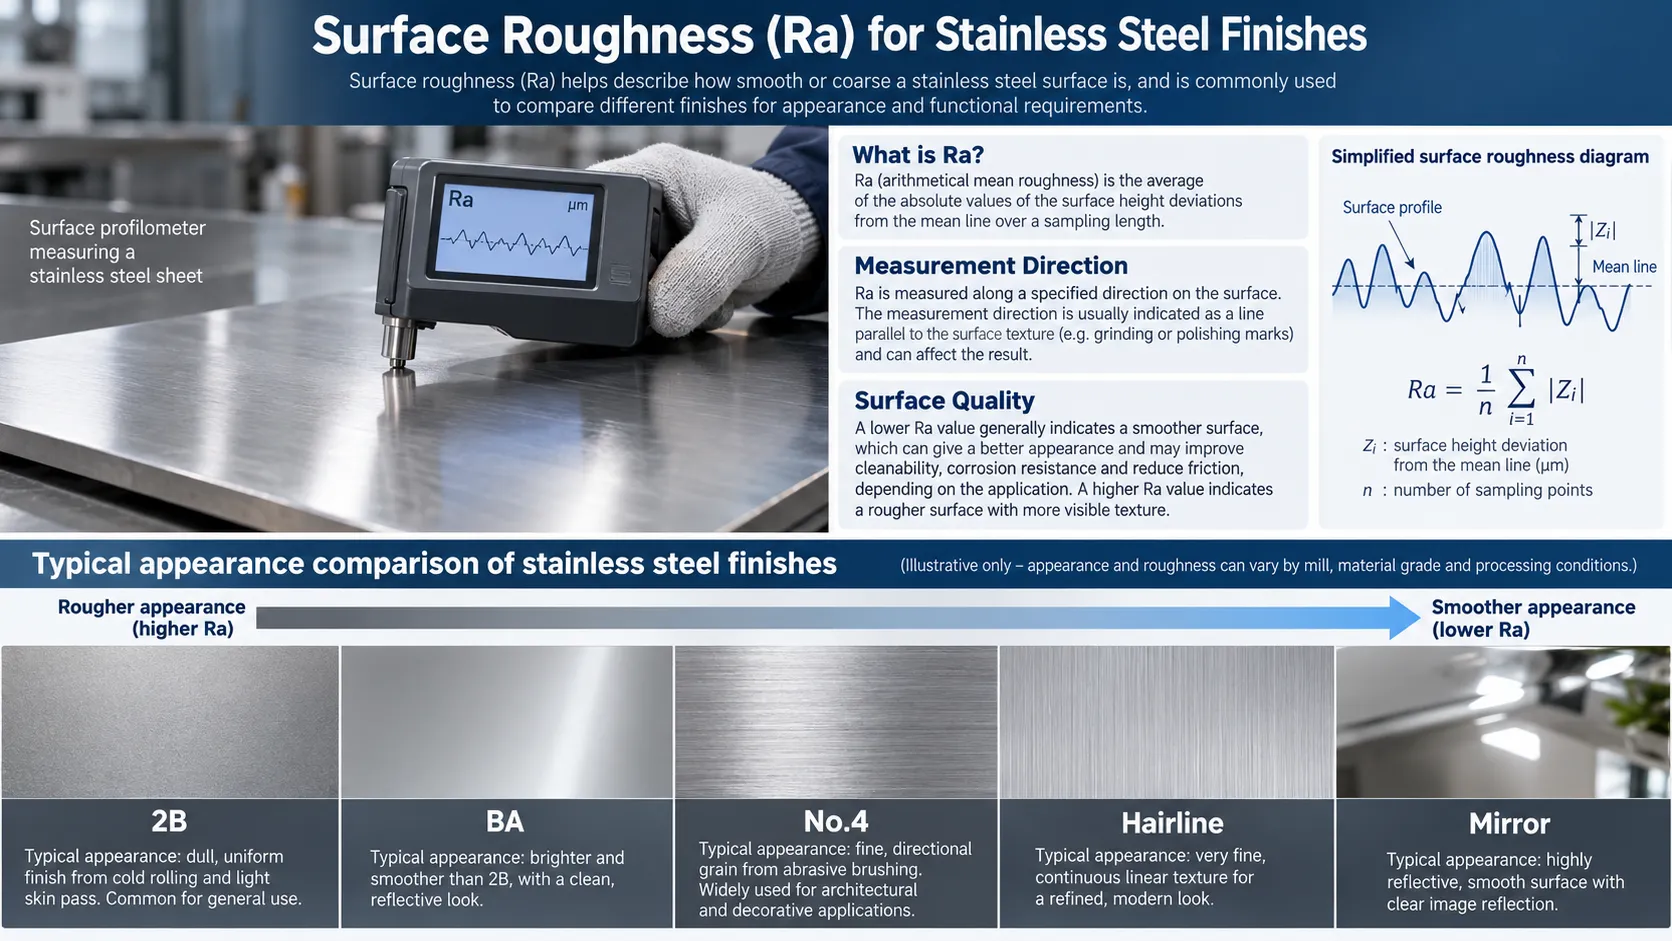
この画像は、表面測定の概念を示しています。認定された粗さの結果を提供したり、すべての仕上げの普遍的なランクを確立したりするものではありません。測定方向、方法、実際のプロセス条件は Ra に影響します。
ステンレス鋼仕上げの一般的な Ra 値
公開されている業界参照データは、次の指標範囲を提供します。
| 仕上げ / EN 指定 | 指示的Ra | 注意事項 |
|---|---|---|
| 2B | 0.1~0.5μm | 典型的な冷間圧延機仕上げ |
| BA/2R | 00.05~0.1μm | 典型的な光輝焼鈍表面 |
| ブラッシュド / 2J | 00.2~1.5μm | 研磨次第で広範囲 |
| サテンポリッシュ / 2K | 0.5μm以下 | 指定された横方向粗さ要件 |
| ブライトポリッシュ/2P | 通常は0.1μm未満 | 高反射研磨仕上げ |
これらの値は、代表的な業界データと標準仕上げの説明に基づいています。
これらの名前で販売されているすべてのシート、ミル、または仕上げの値が保証されているわけではありません。
ヘアラインには 1 つの普遍的な Ra 範囲はありません。 市販の No.4 は、機械的ブラシ仕上げまたは研磨仕上げのより広いカテゴリー内で異なる場合があります。
Ra だけでは不十分な理由
2 つのステンレス鋼の表面は同様の Ra 値を持つ可能性がありますが、見た目はまったく異なります。
例えば:
- 長い方向性を持つ木目がある場合もあります。
- 他のものには、細かい無方向の研磨痕が付いている場合があります。
- 光を均一に反射することができる。
- 他のものは曇って見えるかもしれません。
- 孤立した傷が含まれる場合があります。
- 視覚的に一貫したパターンを持つものもあります。
Ra は便利ですが、以下については完全には説明されていません。
- 外観
- 結晶粒方向
- 反射の鮮明さ
- 孤立した欠陥
- 表面のうねり
- 色またはトーンの一貫性
装飾的な建築製品の場合、多くの場合、承認された物理サンプルが不可欠です。
Ra はどのように測定されますか?
表面粗さは、適切な接触式粗さ計またはその他の検証済みの機器を使用して測定できます。
検査手順では以下を定義する必要があります。
- 測定方法
- 評価長さ
- プロファイルフィルタリング設定
- 測定方向
- 測定回数
- 測定箇所
- 受け入れ制限
方向性の強い表面の場合、適用可能な表面テクスチャの仕様に適している場合、測定は通常、敷物に対して横方向に行われます。
木目に沿って、または木目を横切って測定すると、異なる結果が得られる可能性があります。
したがって、測定方法や測定方向が重要な場合には、「Ra ≦ 0.5 μm」のみを指定した発注でも不完全な場合があります。
表面粗さと砥粒の関係
もう 1 つのよくある間違いは、研磨グリット サイズによって Ra が自動的に決定されると想定していることです。
例えば:
「180 グリットを使用した No.4 仕上げ」は、正確な粗さの値を 1 つ保証するものではありません。
実際の粗さは、研磨条件、圧力、送り速度、接触時間、基板の品質などの仕上げプロセス全体によって異なります。
要求の厳しいプロジェクトの場合は、最後の砥粒番号のみに依存するのではなく、必要な表面性能を指定します。
ステンレス鋼の表面仕上げは耐食性に影響しますか?
はい、表面状態は腐食性能に影響を与える可能性があります。
しかし、 ステンレス鋼のグレードと使用環境は依然として基本的です。
ステンレス鋼の表面は、クロムを豊富に含む薄い不動態酸化膜によって保護されています。
損傷、汚染、堆積物、不適切な表面処理により、局所的な腐食のリスクが高まる可能性があります。
表面粗さと汚染
表面が粗いと、水分や堆積物が残る場所が増える可能性があります。
特定の条件下では、これらの領域が局所的な腐食を引き起こす可能性があります。
適度に滑らかで清潔な表面は、メンテナンスが容易になります。
ただし、表面粗さだけでは耐食性を完全に予測することはできません。
機械研磨と表面汚染
機械仕上げには、適切な装置と清潔な研磨材を使用する必要があります。
以前に炭素鋼で使用されていた工具は、鉄汚染をステンレス鋼に移す可能性があります。
このため、ステンレス鋼自体の材質が適切であっても、表面に錆汚れが発生する可能性があります。
重要な建築製品または衛生製品の場合、仕上げ手順と洗浄要件について事前に合意する必要があります。
溶接と表面修復
溶接により、熱による色合いや表面の変化が生じる可能性があります。
用途に応じて、適切な洗浄、酸洗い、不動態化、または機械的修復が必要になる場合があります。
視覚的に魅力的なつや消し仕上げは、溶接の影響を受ける領域が適切な腐食関連処理を受けていることを自動的に示すものではありません。
鏡面仕上げは2Bより耐食性が高いですか?
滑らかできれいな鏡面研磨された表面は、その表面状態により、環境によっては耐食性の利点を得ることができます。
しかし、鏡面研磨された 304 があらゆる腐食環境において自動的にあらゆる 2B ステンレス製品を上回る性能を発揮するという主張は正しくありません。
材料の組成、表面の清浄度、暴露の度合い、隙間、溶接、メンテナンスが性能を左右します。
塩化物が豊富な環境では、不適切なグレードのより反射性の高い仕上げを選択するよりも、316L などの適切なグレードを選択することの方が重要である可能性があります。
どちらの仕上げが傷、指紋、クリーニングに優れていますか?
日常使用中の表面が異なると、動作も異なります。
| 仕上げる | 傷の可視性 | Fingerprint Visibility | Cleaning Considerations |
|---|---|---|---|
| 2B | 照明やダメージにより異なります | 適度 | 一般的には簡単です |
| BA | 細かい傷が見られる場合がございます | Can show fingerprints | Smooth surface |
| No.4 | 粒子により、一部のマークが視覚的に隠蔽される場合があります | 表面と照明によって異なります | Clean along grain |
| ヘアライン | 粒子が特定の方向性マークを隠す可能性がある | 変数 | Grain matching matters |
| 鏡 | 細かい傷が目立ちやすい | Often conspicuous | 慎重な取り扱いが必要です |
これらは一般的な外観の傾向であり、検査室のパフォーマンスのランキングではありません。
No.4はミラーよりも傷がつきにくいのですか?
必ずしもそうとは限りません。
仕上げの外観が異なるという理由だけで、鋼の基礎的な硬度と機械的特性が自動的に変更されるわけではありません。
4 番の表面を使用すると、小さな傷が目立ちにくくなる場合があります。
鏡面にすると同様の傷が目立ちやすくなります。
傷の視認性は傷のつきにくさと同じではありません。
どの仕上げが最も掃除しやすいですか?
洗浄性能は、実際の表面の質感、汚れ、デザイン、洗浄手順によって異なります。
多くの用途では、滑らかな表面の方が掃除が簡単です。
ただし、適切な洗浄剤と洗浄技術が依然として重要です。
ステンレス鋼には炭素鋼のブラシや不適切な研磨剤の入ったクリーニングツールを使用しないでください。
No.4 や HL などの方向性のある仕上げの場合、通常、目に見える木目の方向に洗浄と少量のブレンディングが行われます。
表面仕上げが切断、曲げ、溶接に与える影響
仕上げは製造プロセスを開始する前に検討する必要があります。
研磨されたステンレス鋼シートは、製造中に追加の保護が必要な場合があります。
レーザー切断
レーザーカットされたステンレス鋼シートの場合、購入者は保護フィルムが必要かどうかを検討する必要があります。
フィルムは実際の切断プロセスと機械の要件に適合する必要があります。
すべての保護フィルムがレーザー加工に適しているわけではありません。
フィルムの種類、粘着剤、厚さ、剥がし条件などは材料供給元や加工業者にご確認ください。
曲げ
曲げると、完成した表面からの光の反射方が変化する可能性があります。
ブラッシュシートとヘアラインシートの場合、曲げ線と木目の方向の関係が最終的な外観に影響を与える可能性があります。
用途によっては、結晶粒の方向が材料の異方性や成形挙動と相互作用することもあります。
視覚的に重要な加工パネルの場合は、生産サンプルが必要になる場合があります。
溶接
溶接により、溶接周囲の仕上げ済みの装飾表面が損傷する可能性があります。
均一な No.4 またはヘアラインの外観を復元するには、追加の研磨またはブラッシングが必要な場合があります。
鏡面仕上げのアセンブリは、研磨された表面に歪み、凹凸、または局所的な修復跡が現れる可能性があるため、特に要求が厳しい場合があります。
ステンレス鋼は製造前または製造後に研磨する必要がありますか?
普遍的な答えはありません。
シンプルなカットパネルの場合は、加工済みシートを購入する方が効率的です。
連続的な表面外観を必要とする溶接アセンブリの場合、一部の仕上げ操作は製造後により適切な場合があります。
考慮する:
- 最終的な形状
- 溶接箇所
- 表面のアクセシビリティ
- 必要な外観
- 機器の利用可能性
- 取り扱いによる損傷の危険性
- 総処理コスト
ASTM A480 と EN 10088-2 の表面仕上げ基準
海外のバイヤーは、見積書で異なる仕上げ指定に遭遇することがよくあります。
ステンレス鋼の平らな製品に関して一般的に参照される 2 つのシステムは次のとおりです。
- ASTM A480/A480M に関連する ASTM 仕上げの説明
- EN 10088-2 によって指定された欧州仕上げコード
これらのシステムは重複していますが、用語や定義は細部にわたって常に互換性があるわけではありません。
ASTM と EN の表面仕上げの比較
| 共通の説明 | ASTM 用語 | EN 10088-2 | 注意事項 |
|---|---|---|---|
| 熱間圧延、焼鈍、酸洗 | No.1 | 1D | 一般的な熱間圧延仕上げ |
| 冷間圧延、焼鈍、酸洗 | 2D | 2D | 一般的な2Bより鈍い |
| 冷間圧延、スキンパス | 2B | 2B | 一般的なミル仕上げ |
| 明るいアニール | BA | 2R | 明るいミル仕上げ |
| 地面 | No.3 | 2G | おおよその比較 |
| ブラッシュ仕上げ / ダルポリッシュ仕上げ | No.4 | 2J | おおよその比較 |
| ファインサテンポリッシュ | No.6 | 2K | 要件を確認しないと交換できません |
| ブライトポリッシュ/ミラー | No.8 | 2P | 高反射研磨面 |
| ヘアライン | HL、コマーシャル | プロジェクト定義。多くの場合、方向性のある特殊な仕上げ内にあります | サンプルの承認を推奨 |
この表は実際の比較を目的としています。
購入者は、2 つの指定システムに類似した説明があるというだけの理由で、結果として得られる表面の外観が同一であると想定すべきではありません。
No.1のステンレス鋼はどうでしょうか?
No.1は一般的な熱間圧延仕上げです。
一般に、冷間圧延 2B よりも粗く、反射率が低くなります。
装飾的な外観が主な優先事項ではない、より重い工業用プレートに広く使用されています。
No.3、No.6、No.7はどうでしょうか?
これらは追加の機械的に仕上げられた表面のカテゴリです。
No.3 は一般に比較的粗い研削または研磨仕上げです。
No.6は上質なサテンタイプの仕上げを指します。
No.7 は反射率の高いバフ仕上げを指しますが、No.8 の鏡面研磨で期待される完全な画像の鮮明さと必ずしも同等ではありません。
調達にあたっては、関連する規格を参照し、実際の仕上げ要件を確認してください。
承認されたサンプルが重要な理由
表面の指定は、外観のあらゆる側面を指定することなく、一般的な製造カテゴリーを制御する場合があります。
建築プロジェクトで異なる生産バッチの大型パネルが使用されている場合、ブラッシング パターンや反射率の小さな違いでも目立つ場合があります。
承認されたサンプルは、視覚的により明確な受け入れ基準を確立します。
どのステンレス鋼仕上げを選択すべきですか?
正しい仕上げは用途によって異なります。
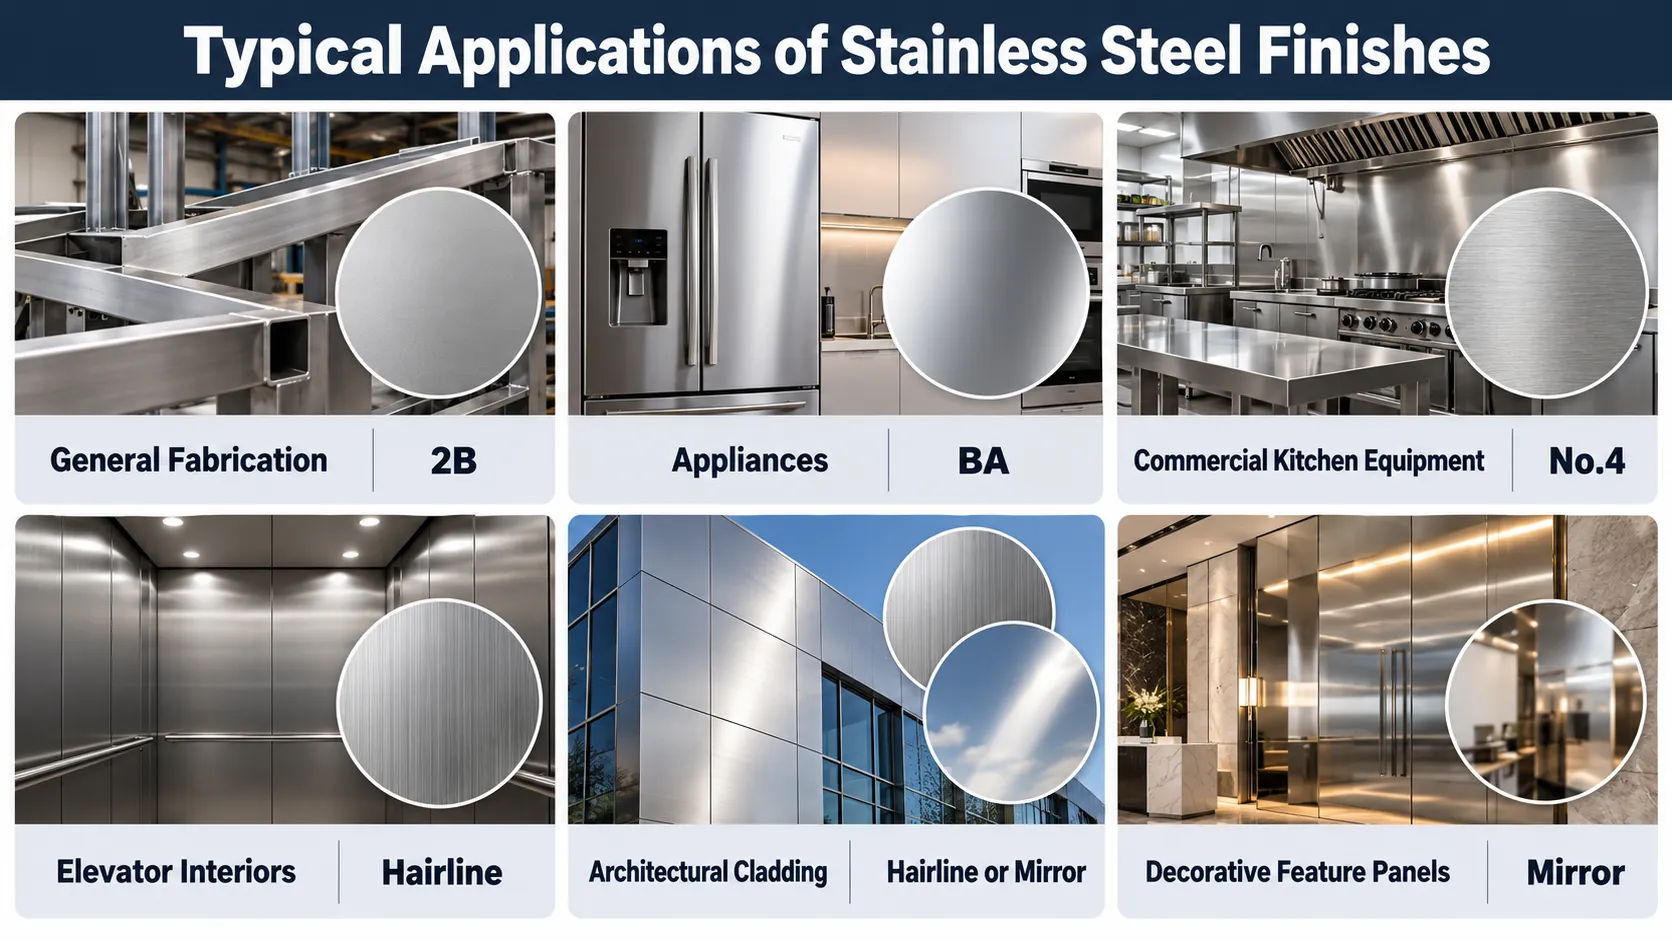
アプリケーション選択表
| 応用 | 共通スタートフィニッシュ | 理由 |
|---|---|---|
| 一般産業用製造 | 2B | 経済的な共通基材 |
| 板金エンクロージャ | 2B / BA | 製造および外観の要件 |
| 家電パネル | BA / ブラッシュド | 外観と清掃性 |
| 業務用厨房機器 | No.4 / 指定スムース仕上げ | 実用的な表面と洗浄 |
| 食品加工装置 | 2B / 指定研磨仕上げ | 測定された洗浄性要件 |
| エレベーター内部 | HL/No.4 | 方向性のある装飾テクスチャー |
| 建築壁被覆材 | HL/ミラー | ビジュアルデザイン |
| 装飾機能パネル | 鏡 | 高い反射率 |
| さらなる仕上げのためのステンレススチールコイル | 2B / BA | 適切な加工ベース |
| カラー装飾パネル | HL / ミラー / その他承認済みベース | 装飾加工要件 |
業務用厨房用
No.4は目に見える厨房機器が多いです。
ただし、衛生要件が重要な場合は、実際の材料、表面粗さ、溶接の品質、および洗浄設計を考慮する必要があります。
エレベーターや室内装飾用
ヘアラインは、連続した直線的な外観のために好まれることがよくあります。
No.4 は、サテンのような外観が必要な場合にも適しています。
大型パネルの設置では、バッチ間の一貫性が特に重要です。
建築用ミラーパネル用
見た目のインパクトを重視して鏡面研磨シートが選ばれることが多いです。
基準サンプル、保護フィルム、パネル平面度、外観要件を指定します。
グレードは実際の環境に基づいて選択する必要があります。
工業生産向け
2B は通常、装飾仕上げが不要な場合に実用的な選択です。
ミルから直接明るい表面が必要な場合は、BA が代替となる可能性があります。
ステンレス仕上げのコスト比較
表面仕上げはステンレス鋼の納入価格に影響します。
一般に、研磨ステージを追加すると、処理要件が増加します。
ただし、相対的なコストは、グレード、シート寸法、ミル能力、入手可能性、注文数量、および必要な品質によって異なります。
| 仕上げる | 一般的な処理の複雑さ | 一般的なコストの考慮事項 |
|---|---|---|
| 2B | 標準的なミルプロセス | 一般的な用途では経済的であることが多い |
| BA | 制御された光輝焼鈍ルート | 工場と製品の在庫状況によって異なります |
| No.4 | 追加の機械仕上げ | 研磨剤、労力、加工 |
| ヘアライン | 方向性の制御された仕上げ加工 | 外観の一貫性と木目の一致 |
| 鏡 | 複数の精密研磨ステージ | 加工、歩留まり、表面保護 |
ミラーステンレスの価格が高くなる理由
鏡面研磨には以下が含まれる場合があります。
- 複数の研磨ステージ
- 細かい研磨材
- より要求の厳しい目視検査
- 追加の取り扱い保護
- 目に見える欠陥に対する高い不合格リスク
- 保護フィルムと丁寧な梱包
大きな鏡面仕上げのシートは、取り扱いや輸送中に特に表面の損傷を受けやすい可能性があります。
仕上がり価格だけでは比較できない理由
購入者が 304 ステンレス鋼シートの 2 つの見積もりを比較するとします。
サプライヤー A は、標準的な商用外観の No.4 を提供しています。
サプライヤー B は、No.4 を次のように提供しています。
- 管理された参照サンプル
- 定義された表面粗さ
- 片面仕上げ要件
- 特殊保護フィルム
- 追加検査
- 厳格な化粧品の合格基準
これらは必ずしも同等の製品ではありません。
最低価格の見積もりが、必ずしも最低コストの許容供給品であるとは限りません。
ステンレス鋼板およびコイルの仕上げの指定方法
これは、ステンレス鋼を国際的に調達するバイヤーにとって最も重要なステップの 1 つです。
仕上げ仕様が不完全であると、次のような問題が発生する可能性があります。
- 表面の外観が正しくない
- 間違ったブラッシング方向
- 予期せぬ粗さ
- バッチ間の反射率の違い
- 保護フィルムの問題
- 取り扱い時の傷
- 表面上の受け入れをめぐる意見の相違
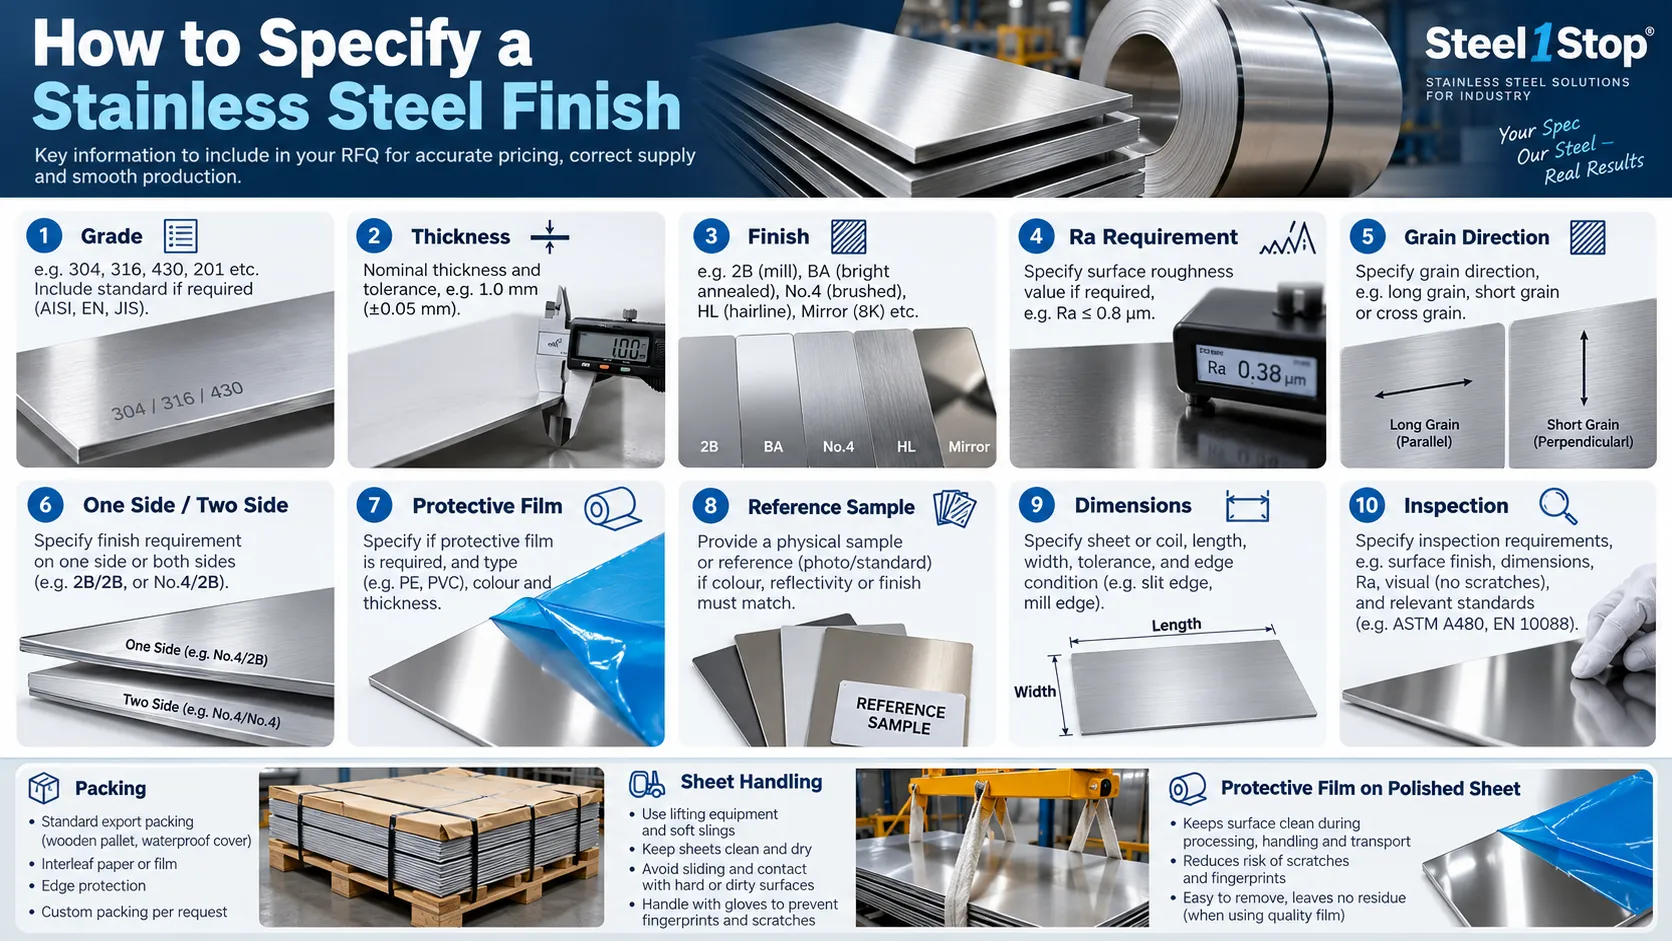
ステンレス鋼仕上げのRFQチェックリスト
| アイテム | 指定する内容 | 例 |
|---|---|---|
| 学年 | ステンレス鋼グレード / UNS | 304 / S30400 |
| 標準 | 材質と仕上げの要件 | ASTM A240/A240M、A480/A480M |
| 製品フォーム | シート、コイル、プレートまたはストリップ | シート |
| 厚さ | 呼び厚さと公差 | 1.0mm、適用標準公差 |
| 幅 | 必要な幅 | 1219mm |
| 長さ | 必要なシートの長さ | 2438mm |
| 仕上げる | 表面の指定 | No.4 |
| 表面側 | 片面または両面 | No.4 フロント / 2B バック |
| Ra | 最大粗さ(該当する場合) | Ra ≤ 0.8 μm、指定どおりに測定 |
| 木目方向 | 寸法に対する方向 | シートの長さに平行 |
| 外観 | 承認された参考文献 | お客様承認済みサンプル |
| 保護フィルム | 種類と適用範囲 | PEフィルム、合意された仕様 |
| 角 | ミルエッジ/スリットエッジ | 必要に応じて |
| 量 | ピース、コイル、またはメートルトン | 500枚 |
| MTC | 検査書類の要件 | 合意どおり |
| パッケージング | 輸送時の保護 | インターリーブを使用してパレットをエクスポート |
| 行き先 | 国と港 | 購入者が指定する |
上記の値は、見積依頼の準備方法を示しています。これらは、Steel1Stop の標準在庫品目や普遍的な公差要件を表すものではありません。
RFQ の例: 304 No.4 ステンレス鋼シート
完全な購入リクエストは次のようになります。
製品: ステンレス鋼板
グレード: 304 / UNS S30400
材料規格: ASTM A240/A240M
一般要件: ASTM A480/A480M
厚さ:1.0mm
Width: 1219 mm
長さ:2438mm
表面仕上げ:表面No.4、裏面2B
粒子方向: シートの長さに平行
外観: 承認された参照サンプルと一致
保護フィルム: 仕上げ面にPE保護フィルム
Quantity: 500 sheets
文書: 合意に基づく工場試験証明書
検査: 表面の外観、寸法、仕上げの要件
梱包:表面保護付き輸出梱包
これにより、単に以下を要求するよりもはるかに有益な情報がサプライヤーに提供されます。
「304 ステンレス鋼シート、つや消し仕上げ、最高の価格。」
片面仕上げと両面仕上げ
購入者の中には片面のみの装飾面を必要とする人もいます。
例えば:
No.4 / 2B
サプライヤーに確認の上、指定の表面に No.4、裏面に 2B を表示することもできます。
他のプロジェクトでは、両面が指定された装飾仕上げを受ける必要がある場合があります。
両面仕上げを行うと、処理コストが増加し、追加の処理要件が発生する可能性があります。
設置後にどの表面が見えるままになるかを常に確認してください。
ステンレス鋼シートとコイルの仕上げ要件
完成したシートおよびコイル製品では、購入時に異なる考慮事項が発生する可能性があります。
| 要件 | ステンレス鋼板 | ステンレス鋼コイル |
|---|---|---|
| 寸法 | 厚さ、幅、長さ | 厚み、幅、コイル寸法 |
| 完成面 | 表/裏 | 外面/内面または定義された側面 |
| 木目方向 | シート寸法との関係 | 転がり方向に対して |
| 表面保護 | フィルム/インターリーブ | フィルムの適合性と巻線保護 |
| 取り扱い | 積み重ねと持ち上げ | コイルの取り扱いと巻き戻し |
| 表面検査 | 個別パネル/サンプル | コイルの長さと幅にわたるサンプリング |
| Additional Details | 平面度とパネルの外観 | コイル重量、内径、外径、エッジ、加工 |
コイルを注文する場合は、納品後にコイルがスリットされるか、所定の長さに切断されるか、打ち抜かれるか、またはさらに研磨されるかを明確にしてください。
保護フィルムが重要な理由
保護フィルムは、次のような場合の表面の損傷を軽減します。
- 交通機関
- 切断
- 曲げ
- インストール
- ストレージ
ただし、アプリケーションに適している必要があります。
次のような要件を指定します。
- PEまたはその他の適切なフィルム
- Adhesive characteristics
- 厚さ
- Color, if relevant
- 必要に応じて、レーザー加工の互換性
- 保管および取り出し条件
- Residue restrictions
保護フィルムは、すべての傷や取り扱いによる損傷を保証するものではありません。
受け入れ前にステンレス鋼の表面仕上げを検査する方法
大型のシートまたはコイルの注文の場合は、出荷前に検査要件に同意する必要があります。
目視検査
表面が承認された仕上げ仕様および参照サンプルと一致していることを確認します。
以下を確認してください:
- 傷
- へこみ
- 変色
- 汚れ
- 表面の汚染
- 研磨ムラ
- 粒子の不一致
- 許容できないマーク
- 保護フィルムの欠陥
検査では、合意された観察距離、照明条件、および外観が重要な製品の合格基準を使用する必要があります。
結晶粒方向検査
No.4、ヘアラインの場合は研磨方向が正しいか確認してください。
建築用パネルの場合は、注文全体にわたって視覚的な一貫性を確認してください。
粗さ検査
Ra が指定されている場合は、合意された方法およびサンプリング計画に従って測定してください。
任意の場所で取得した 1 つの測定値をバッチ全体の証拠として扱わないでください。
寸法検査
必要な規格と発注書に照らして、厚さ、幅、長さ、平面度、エッジの状態を確認してください。
文書の検証
材料グレード、ヒート番号、および必要な試験証明書を確認してください。
化学成分証明書は、表面の品質を自動的に証明するものではありません。
表面の受け入れ性は個別に評価する必要があります。
ステンレス鋼の表面仕上げに関するよくある質問
最も一般的なステンレス鋼の仕上げは何ですか?
2B は、最も一般的な冷間圧延ステンレス鋼のミル仕上げの 1 つです。一般製造、産業用機器、さらに加工が必要な製品に広く使用されています。
2BステンレスとBAステンレスの違いは何ですか?
2Bは、冷間圧延、焼鈍、スケール除去、スキンパスを経て製造されます。 BAは制御された雰囲気下での光輝焼鈍により生成されます。 BA は通常、反射率が高くなります。
BAは鏡面仕上げと同じですか?
必ずしもそうとは限りません。 BAは反射率が高くなりますが、8号鏡面仕上げは機械的な精密研磨により生成され、高い写りやすさを目指しています。
No.4ステンレス仕上げとは?
No.4 は、指向性機械研磨ステンレス鋼仕上げでサテンのような外観を持っています。厨房機器、調理台、装飾産業用途で一般的です。
No.4はブラッシュステンレスと同じですか?
No.4 は一般にブラッシュ仕上げのステンレス鋼と呼ばれますが、「ブラッシュ仕上げ」は広範な商業用語です。最終的な木目模様と表面の外観を検証する必要があります。
ステンレスヘアライン仕上げとは何ですか?
ヘアラインは、エレベーターのパネル、建築外装材、家具、装飾製品に使用される、細かく連続した線状のブラシ仕上げです。
No.4よりヘアラインの方が良いでしょうか?
どちらが一般的に優れているというわけではありません。ヘアラインはその連続した建築的な木目のためによく選択されますが、No.4 はサテン仕上げの機器やワークトップに広く使用されています。
8Kステンレススチールとは何ですか?
8K は、反射率の高い鏡面研磨されたステンレス鋼に一般的に使用される商業上の表記です。購入者は、8K という用語だけに依存するのではなく、実際の外観と表面品質の要件に同意する必要があります。
No.8と8Kの違いは何ですか?
No.8 は ASTM 用語で終了用語として認識されています。 8K は商業的に広く使用されています。これらは類似の製品を指す場合がありますが、正確な化粧品の許容性は仕様と承認されたサンプルによって定義される必要があります。
どのステンレス仕上げが掃除が簡単ですか?
表面が十分に滑らかで清潔で適切に加工されていれば、洗浄が容易になります。ただし、洗浄性は仕上げ名だけではなく、実際の粗さ、表面欠陥、装置の設計、汚染物質、洗浄手順によって異なります。
鏡面ステンレスは傷つきやすいですか?
鏡面の場合、微細な傷が視覚的に目立つ場合があります。これは、母材の金属が、別の仕上げで供給される同じグレードよりも機械的に柔らかいことを必ずしも意味するものではありません。
ステンレス製の厨房機器にはどの仕上げが最適ですか?
No.4 は目に見える厨房機器に一般的ですが、2B およびその他の指定された滑らかな表面はさまざまなコンポーネントに使用される場合があります。衛生要件は個別に評価する必要があります。
屋外での使用に最適なステンレス鋼仕上げはどれですか?
正しい仕上げは、ステンレス鋼のグレード、暴露環境、メンテナンス条件によって異なります。適切に滑らかできれいな仕上げは有益ですが、仕上げの選択は適切な耐食性グレードの選択に代わるものではありません。
ステンレス鋼のRaとは何を意味しますか?
Ra は、測定された表面プロファイルの算術平均粗さです。これは一般にマイクロメートルで表され、定義された測定手順に従って表面の質感を定量化するのに役立ちます。
180 グリットの研磨は No.4 の仕上げを保証しますか?
いいえ。砥粒は加工パラメータの 1 つにすぎません。最終的な外観は、圧力、送り速度、研磨条件、仕上げ順序などの他の製造条件によって異なります。
2Bステンレスを鏡面研磨することはできますか?
はい。適切な 2B ステンレス鋼はさらに研磨して鏡面仕上げにすることができます。達成可能な品質は、材料のグレード、基板の状態、平坦度、欠陥、研磨手順によって異なります。
ASTM と EN ステンレス鋼仕上げの違いは何ですか?
ASTM と EN は異なる表面指定システムを使用しています。一部の仕上げはほぼ同等ですが、購入者はプロセス、外観、および受け入れ要件が一致していることを確認する必要があります。
ステンレススチール仕上げを注文する際にはどのような情報を含める必要がありますか?
グレード、規格、厚さ、寸法、仕上げ、仕上げ面、結晶方向、必要に応じてRa、基準サンプル、保護フィルム、数量、検査、梱包要件を指定します。
最終選択ガイド: どのステンレス鋼仕上げが最適ですか?
あらゆる用途に最適な単一のステンレス表面仕上げはありません。
それぞれが異なる目的を果たします。
2Bを選択してください 一般的な製造、工業用コンポーネント、または実用的な標準のフライス仕上げを必要とする用途に適しています。
BAを選択してください 明るく滑らかで反射性のあるミル表面が重要な場合。
No.4を選択してください キッチン、調理台、商業用インテリアで一般的に使用される指向性のあるサテンの外観を実現します。
ヘアラインを選択してください 建築の外観が細かく連続した線状の木目に依存する場合。
ミラーを選ぶ / No.8 高反射の装飾的な外観と強い視覚的インパクトが主な要件の場合。
購入の際は、仕上げの指定を以下と併せて考慮する必要があります。
グレード + 製品形状 + 厚さ + 寸法 + 仕上げ + Ra + 結晶方向 + 保護フィルム + 参考サンプル + 検査条件
Steel1Stop では、国際的な製造、建築、産業、製造プロジェクト向けにステンレス鋼製品を供給しています。
購入者は当社の製品を探索できます ステンレス鋼板およびシート、 304ステンレス鋼シート、 201ステンレス鋼板、 316L ステンレス鋼コイル、 そして 着色されたステンレス鋼板 製品ページ。
見積りを依頼する際は、必要な材料グレード、製品寸法、表面指定、数量、および特別な外観または検査要件を提供してください。
明確に定義された表面仕上げは、購入時の誤解を回避し、生産の一貫性を向上させ、ステンレス鋼シートとコイルのプロジェクトの成功をサポートします。
